


Зашто је високопрецизна ЦНЦ машина важна
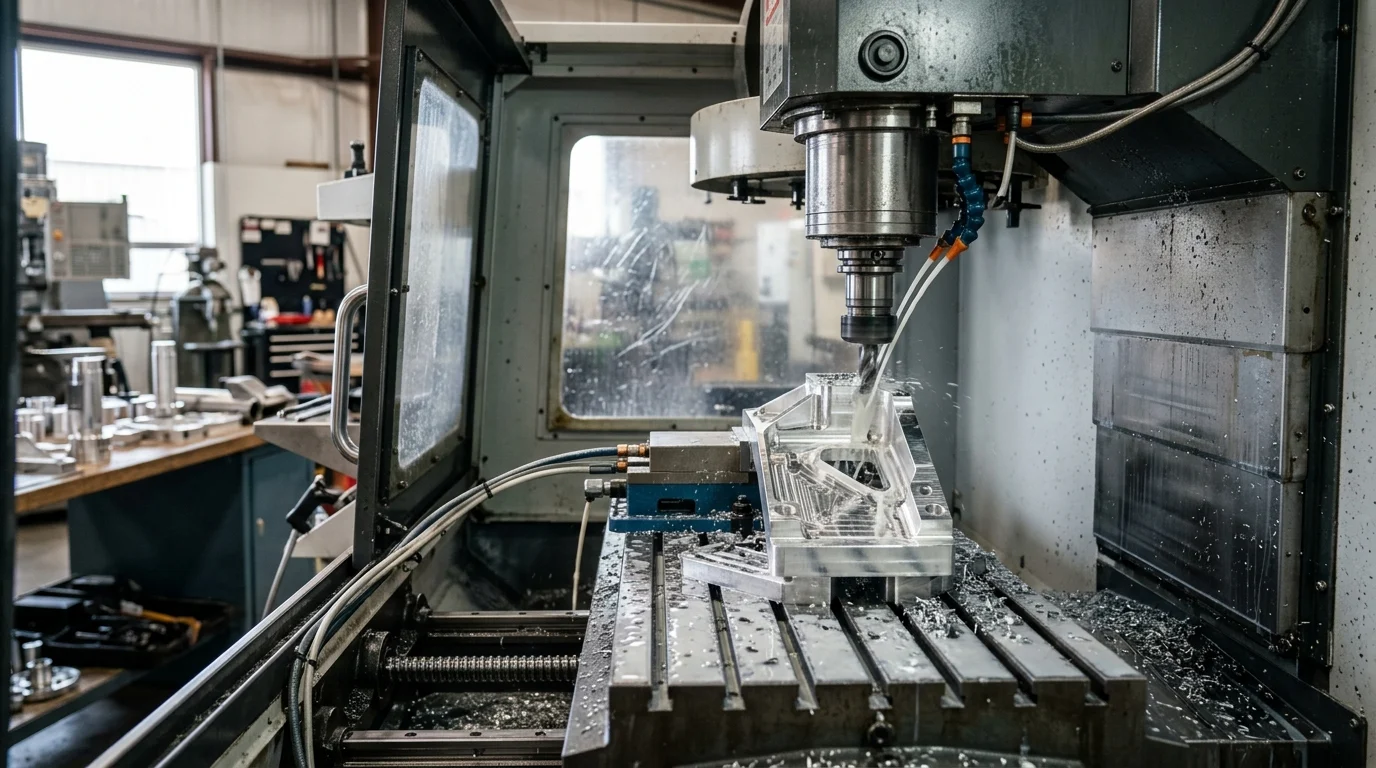
У савременом производном окружењу,високопрецизне ЦНЦ машинеје прешао из нишног захтева у основни стандард за глобалну конкурентност. За тимове за набавку и велепродајне купце, набавка опреме способне за микронску тачност више није само испуњавање техничких спецификација; то је стратешки маневар за заштиту профитних маржи и повећање поузданости ланца снабдевања.
Када се ради о толеранцијама од ±0,001 мм до ±0,005 мм, маргина за грешку практично не постоји. Улагање у високопрецизну инфраструктуру директно утиче на способност произвођача да повећа производњу уз поштовање строгих међународних стандарда квалитета.
Утицај на пропусност и смањење отпада
Оперативни утицај високопрецизних CNC машина је највидљивији у метрикама протока и смањењу отпада. Застарела или опрема ниске крутости често пати од термичке деформације и вибрација, што доводи до стопе отпада која лако може прећи 4% до 6% у сложеним процесима обраде метала. Надоградњом на машине способне за микронски ниво, погони могу смањити стопу кварова испод 0,5%.
Штавише, врхунска прецизност елиминише потребу за секундарним завршним операцијама, као што су ручно полирање или секундарно брушење. Ова консолидација операција значајно повећава укупну ефикасност опреме (OEE) и скраћује време циклуса, омогућавајућипроизводна линијас да би се постигао већи излаз по смени.
Индустрије које захтевају тачност на микронском нивоу
Одређени производни сектори раде под строгим регулаторним и безбедносним оквирима који захтевају прецизност на микронском нивоу. У ваздухопловној индустрији, лопатице турбина и структурне компоненте захтевају тачне геометријске толеранције како би издржале екстремна аеродинамичка напрезања. Слично томе, сектор медицинских уређаја се ослања на високопрецизне 5-осне обрадне центре за производњу ортопедских имплантата и хируршких инструмената где су површинска обрада и димензионална тачност кључни за биокомпатибилност.
Аутомобилски сектор и сектор тешке машинерије такође захтевају строге стандарде за компоненте попут главчина точкова, радилица, замајаца и хидрауличних вентила. За ове примене, добављачи прве и друге категорије морају да користе круте, брзе CNC стругарске и глодачке центре како би осигурали беспрекорну монтажу и дугорочну механичку поузданост.
Како купци треба да дефинишу захтеве за толеранцију
Стручњаци за набавке морају јасно разликовати различите метрике тачности када комуницирају са добављачима. Купци треба да дефинишу захтеве користећи стандарде ISO 230-2, експлицитно одвајајући „тачност позиционирања“ (често циљана на 0,004 мм до 0,008 мм) од „поновљивости“ (обично захтевана на 0,002 мм до 0,005 мм).
Уобичајена замка у набавци опреме је прихватање уопштених тврдњи о толеранцијама без навођења оперативног окружења. Купци морају дефинисати своје захтеве на основу материјала који се обрађује (нпр. титанијум у односу на алуминијум), очекиваних оптерећења вретена и термичких услова фабричког пола, осигуравајући да добављач гарантује ове толеранције у стварним условима производње.
Фактори дизајна машина који покрећу тачност
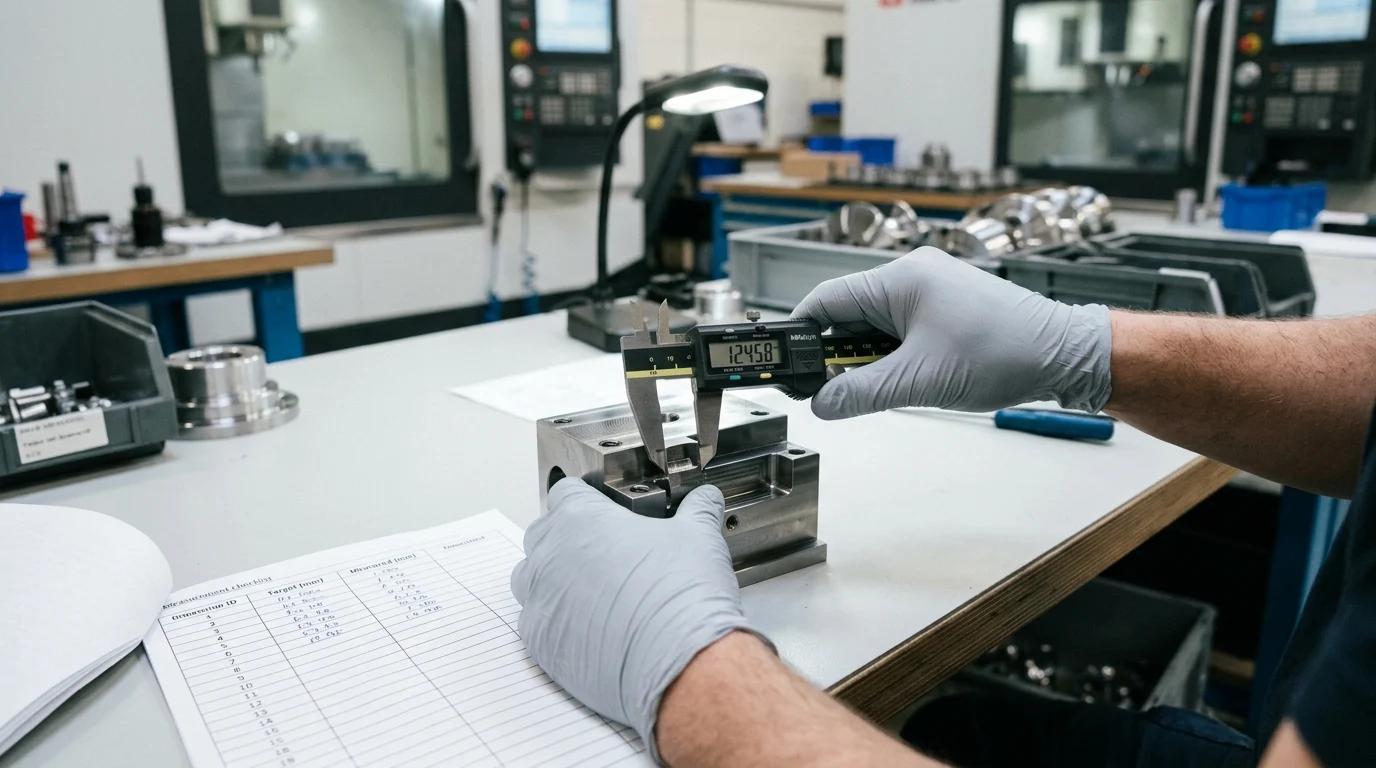
Софтвер и контролни системи, иако критични, не могу да надокнаде слабу механичку основу. Тачност на микронском нивоу је фундаментално диктирана физичким дизајном, масом и структурним интегритетом CNC машине. Тимови за набавку морају да процене основну архитектуру опреме како би се осигурало да може да одржи прецизност током циклуса сечења под великим оптерећењем током вишегодишњег животног века.
Крутост, термичка стабилност и квалитет вретена
Крутост почиње са машинским креветом. Високопрецизне машине обично користе базе од висококвалитетног ливеног гвожђа типа „Miehanite“ или полимербетона, које нуде изузетну апсорпцију вибрација и структурну стабилност у поређењу са стандардним челичним завареним конструкцијама. Ова крутост спречава скретање алата током операција са великим помацима.
Термичка стабилност је подједнако важна. Вретена која се ротирају брзином од 12.000 до 24.000 о/мин стварају огромну топлоту, што може изазвати микроширења у оквиру машине. Премиум ЦНЦ машине интегришу напредне системе термичке компензације, укључујући хладњаке вретена и дизајне са расхладном течношћу кроз куглични завртњи, како би одржале структурну равнотежу. Висококвалитетна вретена морају показивати одступање мање од 2 микрона како би се гарантовала врхунска завршна обрада површине.
Кључне спецификације тимови за набавку треба да упореде
Приликом упоређивања понуда добављача, тимови за набавку морају да гледају даље од основне цене и да анализирају специфичне механичке и електричне спецификације. Избор линеарних вођица (ваљкасте или кугличне) или традиционалних кутијастих вођица диктира равнотежу машине између брзине и могућности великог сечења.
| Категорија спецификације | Стандардне ЦНЦ могућности | Могућност високопрецизног ЦНЦ-а | Утицај на производњу |
|---|---|---|---|
| Тачност позиционирања | ±0,010 мм | ±0,004 мм | Елиминише секундарне операције завршне обраде |
| Поновљивост | ±0,008 мм | ±0,002 мм | Обезбеђује конзистентност од серије до серије |
| Одступање вретена | < 5 микрона | < 2 микрона | Максимизира век трајања алата и завршну обраду површине |
| Брза брзина кретања | 24 м/мин | 36 – 48 м/мин | Смањује време без сечења и повећава пропусност |
| Контролна резолуција | 1 микрон | 0,1 микрона (нанометарска контрола) | Омогућава ултра глатко обликовање у изради калупа |
Поред тога, купци би требало да упореде криве обртног момента вретенастих мотора и потисну силу серво оса. Ове квантитативне метрике пружају јаснију слику о томе како ће машина радити под притиском агресивних брзина уклањања метала.
Када одабрати вертикалне, хоризонталне, порталне или стругарске машине
Избор праве архитектуре машине у великој мери зависи од димензија радног предмета, величине серије и потребног времена циклуса. Вертикални обрадни центри (VMC) нуде одличну свестраност и ниже инвестиционе трошкове, што их чини идеалним за равне делове, израду калупа иопшта обрада металаХоризонтални обрадни центри (ХМЦ) се истичу у производњи великих количина; њихови чврсти елементи и супериорно одвођење струготине чине их преферираним избором за сложене аутомобилске одливке попут блокова мотора и вентила.
За масивне компоненте дужине веће од 2.000 мм — као што су преграде за ваздухопловне системе или тешки делови за железницу —Портални или двостубни обрадни центриобезбеђују неопходан структурни распон и крутост. Алтернативно, када се ради са цилиндричним деловима који захтевају истовремено глодање и стругање, вишезадачни стругарски центри или 5-осни обрадни центри смањују време подешавања и минимизирају грешке у слагању толеранција које се јављају приликом померања делова између више једнонаменских машина.
Како потврдити тачност ЦНЦ машине пре наручивања
Тимови за набавку не могу се ослањати искључиво на маркетиншке брошуре како би потврдили могућности на микронском нивоу. Валидација тачности CNC машине захтева ригорозан приступ заснован на подацима пре испоруке. Успостављање строгог протокола за фабричко тестирање пријема (FAT) осигурава да опрема испуњава све уговорне спецификације пре него што се изврши коначна уплата.
Методе инспекције, тест резови и критеријуми прихватања
Златни стандард за валидацију CNC геометрије је тестирање ласерским интерферометром, које мапира грешке линеарног позиционирања и нагиба/скретања дуж целог кретања оса. Добављачи треба да доставе документацију којом се доказује да машина испуњава ISO или JIS стандарде тачности. Поред тога, тестирање помоћу ballbar-а је кључно за процену истовремене вишеосне интерполације; за моделе високе прецизности се обично очекује грешка кружности мања од 0,005 мм.
Поред статичких мерења, купци морају да обавежу пробне резове. Тест „круг-дијамант-квадрат“ NAS 979 је универзално признати стандард. Готови тестни комад мора се мерити на калибрисаној координатној мерној машини (CMM) како би се проверило да ли динамичке перформансе сечења одражавају тврдње о статичкој тачности.
Како проценити способности добављача и прилагођавање
Процена добављача иде даље од процене појединачне машине; она подразумева ревизију њихове инжењерске дубине и инфраструктуре контроле квалитета. Глобални купци треба да провере ISO 9001 сертификат добављача и да затраже виртуелне или фабричке ревизије треће стране ради инспекције њихових окружења за монтажу. Високопрецизне машине морају се склапати у објектима са контролисаном температуром (обично одржаваним на 20°C ± 1°C) како би се спречило термичко ширење током фаза стругања и поравнања.
Штавише, добављачи би требало да покажу способност да обезбеде решења специфична за индустрију. То укључује прилагођавање ротационих столова, интеграцију роботских система за утовар/истовраж и пројектовање специјализованих хидрауличних уређаја прилагођених тачним захтевима купца за обраду метала.
Комерцијални услови: минимална количина наруџбине, време испоруке, обука и гаранција
Комерцијални услови за опрему високе вредности захтевају пажљиво преговарање како би се ублажио ризик за купца. Иако је минимална количина за поруџбину (MOQ) генерално једна јединица, купци који наручују више јединица за целу производну линију требало би да преговарају о постепеним распоредима испоруке. Рокови испоруке за високопрецизне CNC машине обично се крећу од 60 до 120 дана, што у великој мери зависи од сложености прилагођене аутоматизације и конфигурација контролера (нпр. Fanuc, Siemens или Heidenhain).
Гаранција и обука су елементи о којима се не може преговарати. Стандардна комерцијална гаранција требало би да покрива делове и рад у трајању од 12 до 24 месеца. Пошто руковање високопрецизним, петоосним или вишезадаћним машинама захтева специјализоване вештине, уговор о куповини мора да укључује свеобухватну обуку - често 1 до 2 недеље обуке на лицу места која покрива напредно програмирање, избегавање судара и рутинско одржавање.
Ризици у трговини, логистици и усклађености
Прекогранична набавка тешких индустријских машина представља сложену мрежу логистичких, финансијских и регулаторних изазова. Високопрецизна CNC машина је деликатан инструмент смештен у масивно тело од ливеног гвожђа, често тежак од 5.000 кг до преко 30.000 кг. Заштита ове имовине од фабричког пола до коначног места инсталације захтева пажљиво планирање.
Ризици паковања, руковања, паковања у сандуке и транспорта
Физичке рањивости током транспорта су значајне. Висока влажност, океански ваздух пун соли и јаки механички удари могу угрозити електронику машине и прецизне вођице. Опрема мора бити умотана у вакуумски затворену алуминијумску фолију са индустријским средствима за сушење како би се спречила оксидација.
Паковање мора да користи чврсте, челиком ојачане дрвене конструкције које испуњавају стандарде ISPM 15 за међународни транспорт. Да би се осигурала одговорност током транзита, тимови за набавку треба да обавезно инсталирају мониторе удара и индикаторе нагиба на сандуку. Ако контејнер доживи ударац већи од 50G, ови индикатори ће указати на потенцијално скривено оштећење лежајева вретена или линеарних шина чак и пре него што се машина распакује.
Потребна документација и усаглашеност са електричним системима
Кашњења у царињењу могу проузроковати значајне трошкове задржавања и пореметити временске оквире производње. Увозници морају осигурати да су све комерцијалне фактуре, листе паковања и товарни листови савршено усклађени са хармонизованим системом (HS) кодова за CNC машине. Још важније, опрема мора испуњавати регионалне регулаторне и безбедносне стандарде.
За европско тржиште, машине морају носити оригиналну CE ознаку, у складу са Директивом о машинама (2006/42/ЕЗ) и Директивом о електромагнетној компатибилности (ЕМК). За Северну Америку, UL или CSA сертификација за електрични ормар је обично обавезна. Купци такође морају јасно да наведу електричну инфраструктуру свог постројења пре производње - као што је трофазна 380V/50Hz за Европу и Азију или 480V/60Hz за Сједињене Државе - како би избегли скупе инсталације трансформатора након испоруке.
Укупни трошкови куповине, повраћај улагања и постпродајна подршка
Израчунавање укупних трошкова испоруке (TLC) је неопходно за прецизно планирање капиталних издатака. Цена FOB (Free On Board) машине је само почетна тачка. Купци морају узети у обзир трошкове прекоморског превоза (често од 8% до 15% цене машине у зависности од захтева за контејнер са равним регалом или отвореним контејнером), увозне царине (које могу да се крећу од 3% до 25%), лучке таксе за руковање, унутрашњи тешки транспорт и специјализоване услуге опремања потребне за инсталацију.
СвеобухватанАнализа повраћаја инвестицијетребало би да циља период поврата инвестиције од 18 до 36 месеци, вођен повећаним протоком и смањеном стопом отпада о којима је раније било речи. Коначно, купци морају да обезбеде гаранције у вези са постпродајном подршком. Партнерство са добављачима који имају маркетиншке и продајне центре у иностранству обезбеђује приступ локализованим резервним деловима, брзо решавање техничких проблема и минимизирано време застоја машина.
Како тимови за набавку треба да бирају добављача
Избор правог добављача за високопрецизне ЦНЦ машине је стратешка одлука која се протеже далеко даље од обезбеђивања најниже почетне куповне цене. Тимови за набавку морају да уравнотеже капитална улагања са дугорочном оперативном поузданошћу, техничком подршком и доказаним искуством добављача у испоруци решења за обраду метала на микронском нивоу.
Оквир за избор добављача за цену, прецизност и ризик
Да би објективно упоредили потенцијалне производне партнере, тимови за набавку треба да користе структурирани оквир за процену добављача. Ово минимизира субјективну пристрасност и осигурава да су сви критични фактори ризика и учинка квантификовани.
| Критеријуми за евалуацију | Тежина | Кључне метрике и индикатори | Минимални прихватљиви стандард |
|---|---|---|---|
| Техничке могућности | 35% | Одступање вретена, тачност позиционирања, квалитет ливеног гвожђа | Усклађеност са ISO 230-2 стандардом, бијање <2μm |
| Осигурање квалитета | 25% | Верификација тест сечења CMM-а, подаци о калибрацији ласера | Документовани објекат FAT, ISO 9001 |
| Укупни трошкови власништва | 20% | ФОБ цена, трошкови резервних делова, енергетска ефикасност | Јасна анализа TLC-а, стандардне компоненте |
| Постпродајне услуге и логистика | 20% | Трајање гаранције, локализована услуга, паковање по ISPM 15 | 12-месечна гаранција, приступ сервису у иностранству |
Применом ове матрице, купци могу да филтрирају добављаче који нуде агресивне цене, али праве попусте на критичним компонентама попут кугличних вијака, сервомотора или система за термичку компензацију – компромиси који неизбежно доводе до смањене тачности и превременог квара машина.
Усклађивање одлука о набавци са пословним циљевима
На крају крајева, одлуке о набавци морају бити усклађене са ширим пословним циљевима производног предузећа.
Кључне закључке
- Велепродаја и импликације ланца снабдевања за високопрецизни ЦНЦ
- Купци треба да потврде спецификације, усклађеност и комерцијалне услове
- Практичне препоруке за дистрибутере и тимове за набавку
Често постављана питања
Коју толеранцију треба да наведу купци за високопрецизне ЦНЦ машине?
Дефинишите тачност позиционирања и поновљивост одвојено, идеално према ISO 230-2. За рад на микронском нивоу, циљајте на позиционирање од око 0,004–0,008 мм и поновљивост од 0,002–0,005 мм у реалним условима у радионици.
Које карактеристике машине највише утичу на тачност на микронском нивоу?
Дајте предност високој крутости, термичкој стабилности, малом одступању вретена и апсорпцији вибрација. Потражите конструкције од ливеног гвожђа, квалитетна вретена, термичку компензацију и дизајн вођица који одговарају вашем оптерећењу резања.
Како ми OTURN Machinery може помоћи да пронађем прави високопрецизни CNC за моје делове?
OTURN може да препоручи одговарајуће стругове, обрадне центре, петоосне, порталне или машине за посебне намене на основу ваших материјала, толеранција, величине дела и обима производње.
Којим индустријама је обично потребна ЦНЦ тачност микронског нивоа?
Делови за ваздухопловство, медицину, аутомобилску индустрију и прецизну индустрију често га захтевају. Уобичајени примери укључују имплантате, делове турбина, главчине точкова, радилице, вентиле и компоненте калупа.
Како високопрецизна CNC машина смањује отпад и трошкове?
Боља крутост и термичка контрола смањују димензионално померање, вибрације и потребу за поновном обрадом. То може драматично смањити отпад, смањити секундарну завршну обраду, скратити време циклуса и побољшати повраћај улагања.
Време објаве: 16. април 2026.