


Зашто је високопрецизна обрада важна за индустријске купце
У индустријској производњи, дефиниција „прихватљиве толеранције“ је драстично сужена. Високопрецизна обрада сада рутински диктира димензионалну тачност у распону од ±0,001 мм до ±0,005 мм. За стручњаке за набавку у пословном сектору (B2B), набавка компоненти на овом микронском нивоу више није инжењерски луксуз већ строга оперативна основа.
Набавка ових високо прецизних делова захтева темељно разумевање како строге толеранције утичу на укупне трошкове власништва, ефикасност производне траке и поузданост крајњег производа. Када се толеранције смањују, маргина грешке у извршењу ланца снабдевања приближава се нули.
Утицај на перформансе и толеранције дела
Математичка корелација између толеранције дела и механичких перформанси је апсолутна. Када се компоненте обрађују са микронском тачношћу, коефицијенти трења у деловима који се спајају значајно опадају, смањујући термичку деградацију и механичко хабање. У применама динамике флуида, као што су хидраулични вентили високог притиска, одржавање геометријске толеранције од 2 микрона спречава микроцурења која би иначе могла довести до катастрофалних кварова система.
Штавише, прецизна машинска обрада минимизира варијације у склопу, ефикасно елиминишући потребу за ручним подметањем или ручним монтирањем на производној линији. Ова прецизно вођена заменљивост може убрзати проток до 25% и продужити средње време између кварова (MTBF) финалног механичког склопа за 30% до 40%.
Индустрије које захтевају тачност на микронском нивоу
Иако многи сектори имају користи од напредне ЦНЦ обраде, одређене индустрије су структурно зависне од тачности на микронском нивоу како би испуниле регулаторне и безбедносне стандарде. Произвођачи ваздухопловне индустрије захтевају лопатице турбина и структурне компоненте које могу да издрже екстремна термичка и кинетичка напрезања без деформације. Сектор медицинских уређаја захтева беспрекорну завршну обраду површина и тачне димензије за ортопедске имплантате и хируршку роботику.
Слично томе, аутомобилска индустрија се у великој мери ослања на прецизне стругарске центре за радилице, главчине точкова и системе за убризгавање горива како би се осигурала максимална ефикасност погонског склопа и усклађеност са прописима о емисијама.
| Индустрија | Типична компонента | Захтев за толеранцију | Уобичајени материјал |
|---|---|---|---|
| Ваздухопловство | Лопатице турбина, актуатори | ±0,002 мм до ±0,005 мм | Титанијум, Инконел |
| Медицински | Имплантати, хируршки инструменти | ±0,001 мм до ±0,003 мм | Нерђајући челик 316L, кобалтни хром |
| Аутомобилска индустрија | Радилице, млазнице горива | ±0,005 мм до ±0,010 мм | Ковани челик, легуре алуминијума |
| Енергија | Кућишта вентила, ротори | ±0,005 мм до ±0,015 мм | Дуплекс нерђајући челик |
Машински, процесни и метролошки фактори
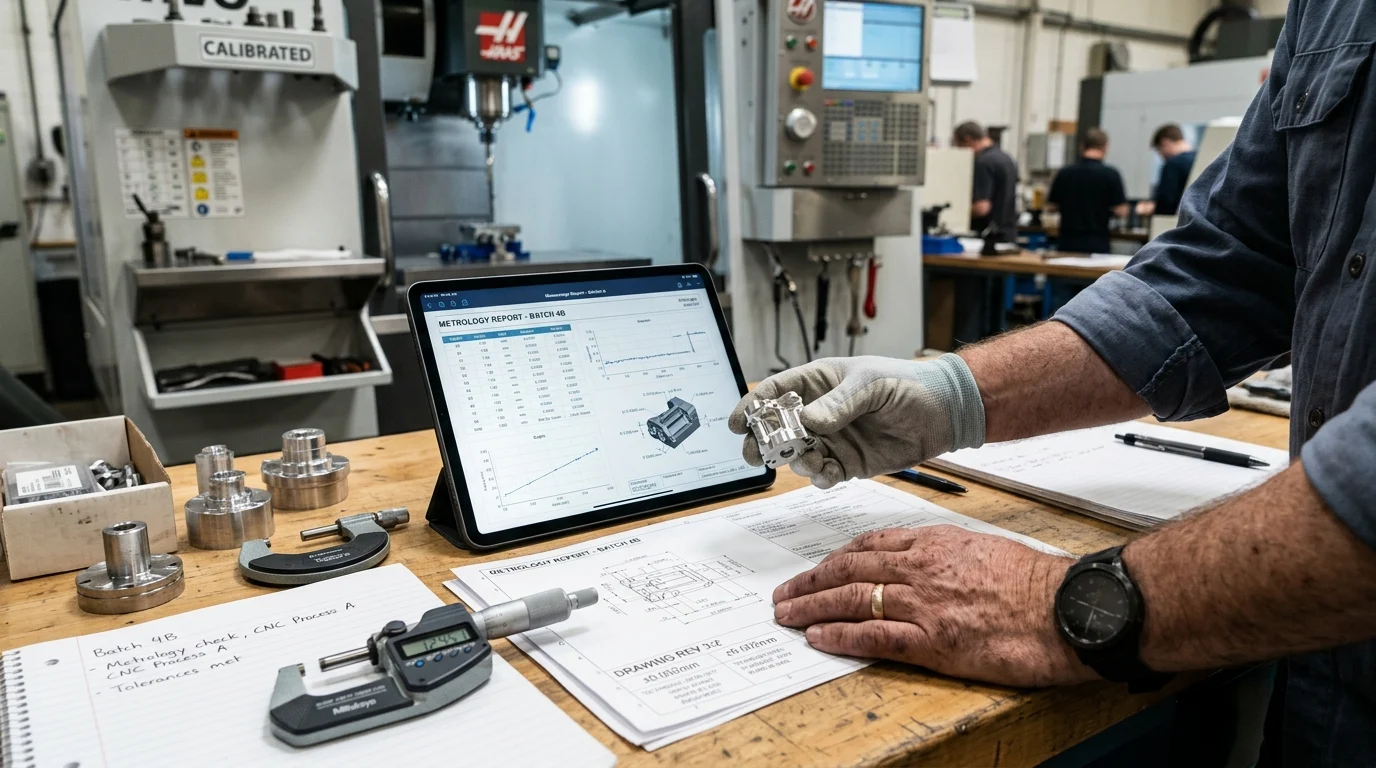
Постизање континуиране тачности на микронском нивоу захтева софистицирани екосистем напредних машина, оптимизованих процеса сечења и ригорозне метрологије. Индустријски купци морају да гледају даље од основних спецификација машина и да процене основну архитектуру опреме добављача.
Висококвалитетне CNC машине алатке дефинишу њиховевисока крутост, супериорну апсорпцију вибрација и компактан распоред. Ови основни елементи су кључни за стабилизацију окружења резања током уклањања великог броја материјала или операција завршне обраде великом брзином.
Конфигурације CNC машина за прецизну машинску обраду
Конфигурација CNC машине директно диктира достижну геометријску толеранцију. Док су вертикални обрадни центри са 3 осе погодни за једноставније геометрије, сложене компоненте често захтевају обрадне центре са 5 осе или специјализоване порталне бушилице. Коришћењем5-осна технологија, произвођачи могу обрадити део са више страна у једном подешавању.
Смањење броја подешавања са три на једно елиминише грешке у слагању, побољшавајући укупну тачност позиционирања до 60%. Штавише, хоризонтални обрадни центри опремљени аутоматским мењачима палета омогућавају континуирану производњу без жртвовања строгог поравнања потребног запрецизна производња замајца, вентила или калупа.
Термичка стабилност, перформансе вретена и дизајн вођица
Термодинамика животне средине и механика играју огромну улогу у високопрецизној обради. Перформансе вретена су од највеће важности; вретена која раде између 12.000 и 24.000 о/мин морају одржавати избацивање мање од 2 микрона како би се спречило скретање и вибрирање алата. Међутим, велике брзине стварају топлоту, што узрокује термичко ширење одливака машине.
Премиум добављачи користе активне системе термичке компензације, циркулишући хлађену расхладну течност кроз вретено и кугличне вијаке како би одржали температуру у строгом опсегу од ±0,5°C. Поред тога, избор између линеарних вођица за брзо кретање и кутијастих вођица за чврстоћу сечења при великим условима рада одређује колико добро машина апсорбује вибрације током агресивног уклањања материјала.
Како проценити поновљивост и тачност
Процена техничких могућности добављача захтева разликовање између резолуције, поновљивости и тачности. Тимови за набавку треба да захтевају записе о калибрацији машина на основу међународно признатих стандарда као што је ISO 230-2.
Врхунски обрадни центар требало би да покаже тачност позиционирања од ±0,003 мм и поновљивост од ±0,002 мм дуж целог хода. Добављачи посвећени високој прецизности често користе ласерске интерферометре и ballbar тестирање за калибрацију оса својих машина, осигуравајући да волуметријска тачност остане конзистентна чак и након хиљада радних сати.
Како тимови за набавку треба да проналазе добављаче прецизне обраде
Идентификовање и уговарање партнера за високопрецизну машинску обраду фундаментално се разликује од набавке стандардне хардверске опреме. Тимови за набавку морају да се сналазе у сложеној матрици техничких могућности, система управљања квалитетом и логистике ланца снабдевања.
Стратешки приступ осигурава да изабрани добављач делује каопоуздано проширењесопственог производног екосистема купца, способног да пружи конзистентан квалитет уз управљање нижим трошковима улагања у опрему и убрзавање поврата инвестиције (ROI).
Критеријуми за квалификацију добављача
Процес квалификације мора почети ригорозним ревизијама система квалитета. Сертификати као што је ISO 9001:2015 су обавезне основе, али сертификати специфични за сектор попут AS9100 за ваздухопловство или ISO 13485 за медицинске уређаје указују на зрелу културу квалитета.
Поред папирологије, купци би требало да процене просечну старост и распоред одржавања машинског парка добављача. CNC машине старије од 5 до 7 година често имају потешкоћа да одрже толеранције мање од 5 микрона без опсежних механичких ремонта. Стога је партнерство са добављачима који одржавају модерну флоту стругова и обрадничких центара кључна стратегија за смањење ризика.
Минимална количина залиха (MOQ), време испоруке, прилагођавање и стандарди прихватања
Динамика набавке у високопрецизној машинској обради често показује обрнуте везе између количине и времена испоруке. Због опсежног програмирања, прилагођених причвршћивача и потребног метролошког подешавања, минималне количине за поруџбину (MOQ) за веома сложене делове могу се кретати од 50 до 500 јединица, док почетни рокови испоруке могу трајати од 8 до 12 недеља.
Купци морају унапред преговарати о јасним стандардима прихватања, утврђујући циљеве индекса могућности процеса (Cpk). Захтев за Cpk већи од 1,33 (или 1,67 за компоненте критичне за безбедност) осигурава да је производни процес добављача статистички стабилан и способан да производи делове унутар наведеног опсега толеранције са минималним дефектима.
Поређење добављача према портфолију машина и могућностима
Свеобухватна евалуација добављача мора упоредити дубину и ширину њиховог портфолија машина. Ослањање на добављача са ограниченим асортиманом опреме често доводи до уских грла у производњи или ризика од подизвођача. Идеални партнери нуде богату конфигурацију вертикалних, хоризонталних, двостубних и петоосних обрадничких центара, заједно са машинама специјалне намене за специфична решења за обраду метала.
| Ниво набавке | Профил способности | Типична толеранција | Идеалан профил примене |
|---|---|---|---|
| Ниво 1 (Стратешки партнер) | 5-осна, ЦММ лабораторија, термална контрола | < ±0,003 мм | Ваздухопловство, сложени медицински имплантати |
| Ниво 2 (Напредна радионица за послове) | 3/4-осни ЦНЦ, основна метрологија | ±0,010 мм до ±0,025 мм | Аутомобилска резервна опрема, индустријски вентили |
| Ниво 3 (Обрада робе) | Стандардни ЦНЦ стругови/глодалице | > ±0,050 мм | Општи хардвер, носачи, кућишта |
Контрола квалитета, усклађеност, паковање и логистика
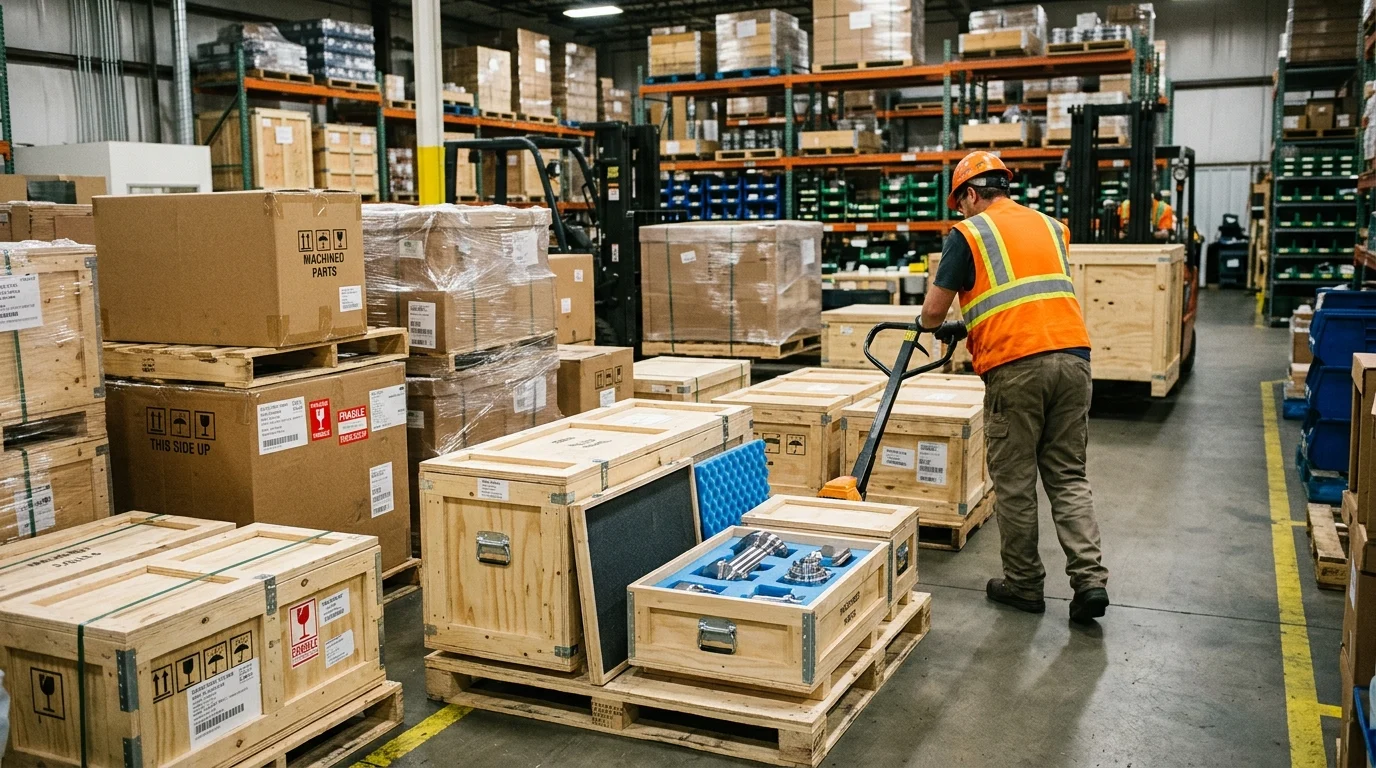
Труд уложен да се постигне тачност на микронском нивоу на ЦНЦ машини је потпуно узалудан ако је део угрожен током инспекције, руковања или транспорта.
Робусни протоколи за осигурање квалитета, строга документација о усклађености и специјализовано извозно паковање су неоспориви елементи високопрецизног ланца снабдевања, осигуравајући да толеранције постигнуте у фабрици преживе глобалну логистику.
Планови инспекције и извештаји о мерењима
Високопрецизна обрада захтева подједнако прецизне технике мерења. Добављачи морају да користе координатне мерне машине (CMM) са субмикронском волуметријском тачношћу како би валидирали сложене геометрије. Тимови за набавку треба да захтевају свеобухватни извештај о првој инспекцији производа (FAI), као што је формат AS9102 који се користи у ваздухопловству, пре него што одобре пуну производњу.
За текуће производне серије, планови инспекције морају бити статистички поуздани. У зависности од критичности дела, учесталост инспекције може се кретати од 100% провере критичних димензија до прихватљиве границе квалитета (AQL) од 0,65 за мање осетљиве карактеристике, осигуравајући да се свако одступање открије пре него што се серија отпреми.
Извозно паковање и заштита делова
Микронске површинске завршне обраде и танке ивице су веома подложне оксидацији и механичким ударима. Стандардно паковање за расуте терете је потпуно неадекватно. Извозно паковање за прецизно обрађене делове мора да садржи кесе са испарљивим инхибитором корозије (VCI) или специјализована уља против рђе како би се спречила оксидација током поморског транспорта.
Штавише, делове треба изоловати коришћењем прилагођених термоформованих пластичних посуда или уметака од пене високе густине како би се спречили микросудари. У екстремним случајевима, као што су ултрапрецизни оптички носачи, логистички уговори могу чак захтевати и контејнере са контролисаном температуром како би се одржавала температура током транзита између 15°C и 25°C, спречавајући термичко ширење или контракцију.
Захтеви за усклађеност и документацију
Глобална трговина прецизним компонентама захтева исцрпну документацију како би се задовољили и царински органи и регулатори индустрије. Извештаји о испитивању материјала (MTR) су обавезни ради провере хемијског састава и механичких својстава сирових легура пре почетка машинске обраде.
У зависности од одредишног тржишта, за електронику и склопове окренуте ка потрошачима потребна је усклађеност са директивама као што су RoHS (Ограничење опасних супстанци) и REACH. Штавише, потпуна следљивост серије – праћење компоненте од серије сировина преко специфичне CNC машине и оператера – је неопходна за изоловање потенцијалних недостатака и управљање одговорношћу у индустријама са високим улозима.
Оквир за одлучивање о избору партнера за високопрецизну обраду
Избор правог производног партнера или директне фабрике је кључна одлука која утиче на дугорочну оперативну стабилност. Директорима набавке је потребан структурирани оквир за одлучивање који иде даље од основних поређења јединичних цена, фокусирајући се уместо тога на укупну вредност, смањење ризика и континуирану техничку подршку.
Процес евалуације добављача корак по корак
Ефикасна евалуација добављача прати ригорозну, корак-по-корак методологију. Прва фаза укључује Споразум о неоткривању информација (NDA), након чега следи преглед техничких цртежа ради процене повратних информација добављача о Дизајну за производљивост (DFM).
Друга фаза је упаривање матрице капацитета, осигуравајући да добављач поседујеспецифичне порталне бушилицеили су потребни стругарски центри. Трећа фаза захтева плаћено узорковање — обично 10 до 20 комада — како би се емпиријски провериле тврдње добављача о Cpk и завршној обради површине. Коначно, четврта фаза је ревизија на лицу места или виртуелни објекат, са посебним фокусом на њихову инфраструктуру за контролу температуре, системе за управљање алатима и статус калибрације њихове метролошке лабораторије.
Балансирање цене, прецизности, капацитета и подршке одржавању
Крајњи циљ оквира за набавке је балансирање цене, прецизности, капацитета и подршке током животног циклуса. Потрага за апсолутно најнижом јединичном ценом је лажна економија у високопрецизној обради; смањење куповне цене од 15% се одмах поништава ако стопа дефекта пређе 2%, што доводи до скупих застоја на производној линији или катастрофалних кварова на терену.
Купци морају да процене укупне трошкове власништва (TCO). Партнерство са интегрисаним добављачем решења – оним који нуди комплетну подршку од почетног снабдевања до текуће логистике – осигурава да се одржавање, оптимизација алата и скалирање капацитета управљају проактивно. Овај холистички приступ гарантује да ланац снабдевања остане отпоран, ефикасан и способан да одржи толеранције на микронском нивоу из године у годину.
Кључне закључке
- Велепродаја и импликације ланца снабдевања за високопрецизну машинску обраду
- Купци треба да потврде спецификације, усклађеност и комерцијалне услове
- Практичне препоруке за дистрибутере и тимове за набавку
Често постављана питања
Које карактеристике машине су најважније за тачност на микронском нивоу?
Дајте приоритет високој крутости, апсорпцији вибрација, термичкој стабилности и малом одступању вретена. На OTURN машинама, ове карактеристике помажу у одржавању поновљиве тачности током завршне обраде великом брзином и тешког резања.
Када треба да изаберем 5-осни обрадни центар за прецизне делове?
Изаберите 5-осовину када делови захтевају више површина, сложене углове или мање подешавања. Обрада са једним подешавањем смањује грешке слагања и идеална је за ваздухопловство, медицину, калупе и сложене аутомобилске компоненте.
Како да проценим тачност CNC машине изван спецификација наведених у брошури?
Тражите поновљивост, тачност позиционирања, одступање вретена, детаље о термичкој компензацији и извештаје о инспекцији. Такође потврдите како добављач контролише температуру у радионици и верификује делове током производње.
Које индустрије имају највише користи од високопрецизне обраде?
Највеће користи имају ваздухопловство, медицина, аутомобилска индустрија и енергетика. Типични делови укључују компоненте турбина, имплантате, радилице, главчине точкова, вентиле и роторе где строге толеранције побољшавају перформансе и поузданост.
Може ли OTURN помоћи са прецизним машинама за одређене делове попут вентила или радилица?
Да. OTURN нуди CNC стругове, стругарске центре, обрадне центре, машине са 5 осовина и специјална решења за вентиле, замајце, главчине точкова, радилице, калупе, ваздухопловне и медицинске делове.
Време објаве: 17. април 2026.