


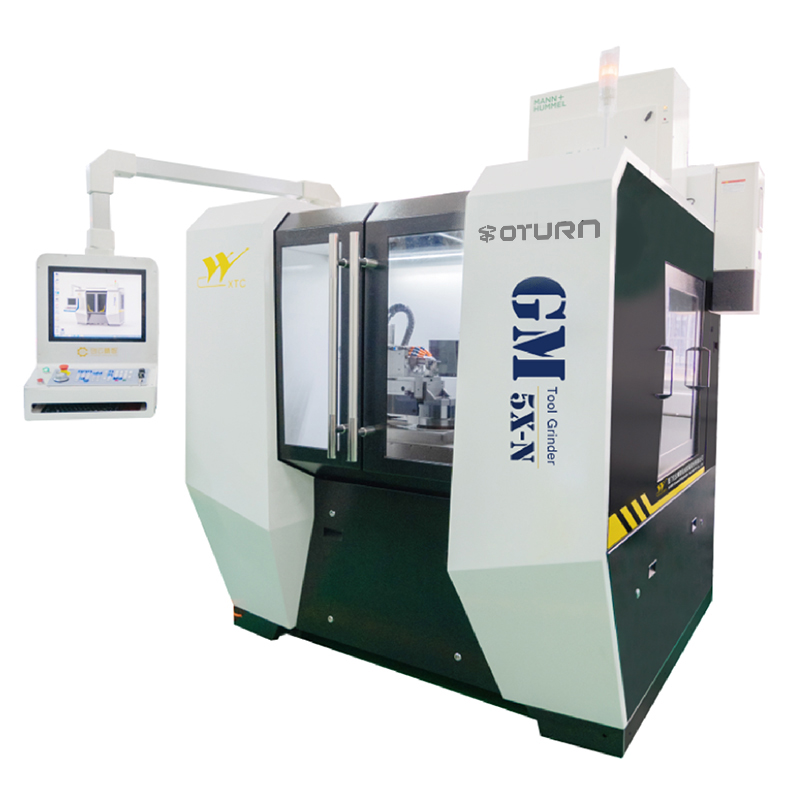
GM5X-N 5-осна CNC брусилица
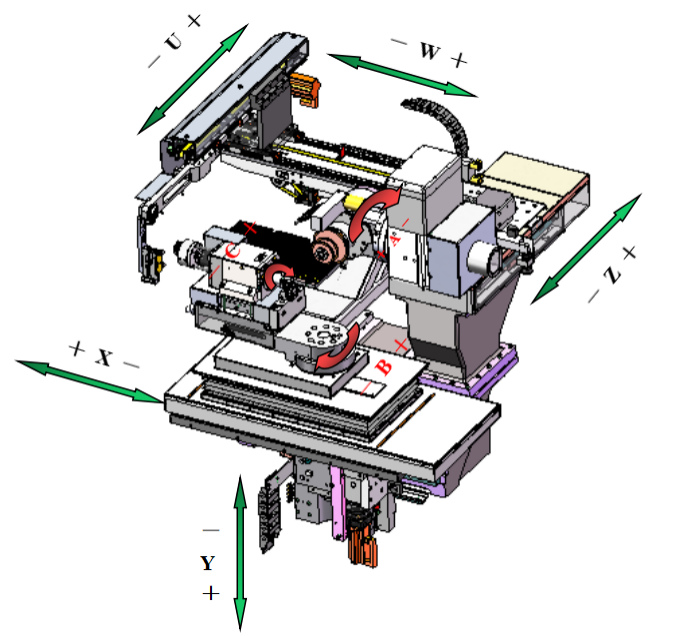
Mдијаграм структуре Аинамашине
Обим примене
Ова машина производи глодалице и бургије, погодне за обраду тврдих легура и брзорезних челика.
Циклуси производње и брушења алата
1. Стандардне глодалице: жлебљење, лопато уназад, оштрење под углом, оштрење доње ивице, дигитализација, пребрушење.
2. Стандардна бургија: жлебљење, смањење спољашњег пречника, оштрење врха, дигитализација и брушење.
1. Техничке спецификације
| Бр. | Садржај | Захтев | Број | Јединица |
| 1.1 | Димензије радног комада | |||
| 1.1.1 | Дужина стезања | ≤ | 230 | mm |
| 1.1.2 | Пречник стезања | између | 2-20 | mm |
| 1.1.3 | Дужина брушења | ≤ | 150 | mm |
| 1.1.4 | Пречник брушења | између | 0,2-12 | mm |
| 1.2 | Брусно вретено | |||
| 1.2.1 | Тип погона | Тачно | директан погон | - |
| 1.2.2 | Моћ | номинална снага | 13,6 | kW |
| 1.2.3 | Хлађење | Тачно | Хлађено уљем | - |
| 1.2.4 | Контрола брзине брусног точка | Тачно | Безстепена брзина | - |
| 1.2.5 | Брзина | између | 0-10000 | обртаји у минути |
| 1.2.6 | Број глава за брушење вретена | Тачно | 2 | ком |
| 1.3 | Брусни точак | |||
| 1.3.1 | Пречник | ≤ | 150 | mm |
| 1.3.2 | Максималан број брусних точкова по вретену | ≤ | 4 | ком |
| 1.3.3 | Пречник вретена брусних точкова | Тачно | 25 | mm |
| 1.3.4 | Програмски контролисано снабдевање расхладном хлађом | Тачно | Да | - |
| 1.3.5 | Број млазница расхладне течности | ≥ | 3 | ком |
| 1.4 | Систем за стезање радног предмета | |||
| 1.4.1 | Систем стезања | Тачно | Хидраулични, аутоматски | - |
| 1.4.2 | Стезна цанга | Тачно | ШАУБЛИН В20 | - |
| 1.4.3 | Тип погона | Тачно | директан погон | - |
| 1,5 | Параметри осе | |||
| 1.5.1 | Тип | Тачно | линеарни | - |
| 1.5.2 | Померање по X оси | ≤ | 280 | mm |
| 1.5.3 | Кретање по Z-оси | ≤ | 130 | mm |
| 1.5.4 | Кретање по Y-оси | ≤ | 230 | mm |
| 1.5.5 | Резолуција XYZ осе | Тачно | 0,0001 | mm |
| 1.5.6 | Брзина XYZ осе | ≤ | 10 | м/мин |
| 1.5.7 | Померање по А-оси | ≤ | 360 | степен |
| 1.5.8 | Резолуција А-осе | Тачно | 0,0001 | степен |
| 1.5.9 | Брзина А-осе | ≤ | 300 | обртаји у минути |
| 1.5.10 | Померање по Б-оси | ± | 210 | степени |
| 1.5.11 | Брзина Б-осе | ≤ | 12 | обртаји у минути |
| 1.6 | Систем за утовар и истовар | |||
| 1.6.1 | Систем за утовар и истовар | Тачно | Роботска рука типа решетке | - |
| 1.6.2 | Број тацни | Тачно | 2 | ком |
| 1.6.3 | Аутоматско утоваривање и истоваривање пречника радног комада | Између | 2-12 | mm |
| 1.6.4 | Аутоматско утоваривање и истоваривање дужине радног комада | ≤ | 40-200 | mm |
| 1.6.5 | Максималан број радних комада | ≤ | 300 | ком |
| 1.6.6 | Софтвер | Тачно | Да | - |
| 1,7 | Остале компоненте | |||
| 1.7.1 | Способност детекције радних предмета на алатним машинама | Тачно | Да | - |
| 1.7.2 | Централизовани аутоматски систем подмазивања | Тачно | Да |
|
| 1.7.3 | Тробојна сигнална лампа | Тачно | Да | - |
| 1,8 | Опционо | |||
| 1.8.1 | Опрема за одвајање уљне магле | Тачно | Опционо | - |
| 1,9 | Контрола | |||
| 1.9.1 | Систем управљања | Тачно | NUM-Flexium+68 | - |
| 1.9.2 | Управљачка табла | Тачно | Екран осетљив на додир | - |
| 1.9.3 | Дигитална контролна оса | Тачно | Да | - |
| 1.9.4 | Приказ у боји | Тачно | Да | - |
| 1.9.5 | Величина екрана | Тачно | 19 | инч |
| 1.10 | Софтверски модул за брушење алата | |||
| 1.10.1 | Једноставне глодалице | Тачно | Да | - |
| 1.10.2 | Једноставне вежбе | Тачно | Да | - |
| 1.10.3 | Режим аутоматског откривања сонде | Тачно | Да | - |
| 1.11 | Електрични параметри опреме | |||
| 1.11.1 | Напон | Тачно | 380±10% | V |
| 1.11.2 | Учесталост | Тачно | 50±10% | Hz |
| 1.11.3 | Моћ | ≤ | 25 | KW |
| 1.12 | Димензије | |||
| 1.12.1 | Дужина | ≤ | 2 000 | mm |
| 1.12.2 | Ширина | ≤ | 2 800 | mm |
| 1.12.3 | Висина | ≤ | 2 200 | mm |
| 1.12.4 | Квалитет | ≤ | 4 750 | kg |
2. Стандардна листа конфигурације
| Бр. | Садржај | Модел | Бренд | Број | ||
| 2.1 | Машински алат | |||||
| 2.1.1 | Конфигурација X-осе | |||||
| 2.1.1.1 | - Шрафна шипка | Прилагођено | НСК | 1 ком | ||
| 2.1.1.2 | - Железница | 1×МР25-А2-760-20-20-Г2-В2+БРК+СОСПЛ | ШНЕБЕРГЕР | 2 ком. | ||
| 2.1.1.3 | - Оптичка скала | LC483-370 | Хајденхајн | 1 ком | ||
| 2.1.2 | Конфигурација Y-осе | |||||
| 2.1.2.1 | - Шрафна шипка | Прилагођено | НСК | 1 ком | ||
| 2.1.2.2 | - Железница | 1×МР35-Ц2-600-20-20-Г2-В2+МРК | ШНЕБЕРГЕР | 2 ком. | ||
| 2.1.2.3 | - Оптичка скала | LC483-370 | Хајденхајн | 1 ком | ||
| 2.1.3 | Конфигурација Z-осе | |||||
| 2.1.3.1 | - Шрафна шипка | Прилагођено | НСК | 1 ком | ||
| 2.1.3.2 | - Железница | 1×МР25-А2-850-20-20-Г2-В2+БРК+СОСПЛ | ШНЕБЕРГЕР | 2 ком. | ||
| 2.1.3.3 | - Оптичка скала | LC483-370 | Хајденхајн | 1 ком | ||
| 2.1.4 | Конфигурација C-осе | |||||
| 2.1.4.1 | - Угаони енкодер | ECN113 | Хајденхајн | 1 ком | ||
| 2.1.4.2 | - Мотор са директним погоном | МСП-1000-2-002-158 | ЕМБ | 1 ком | ||
| 2.1.5 | Грамофон са Б-осом | WDC-C180 | ГуТиан | 1 ком | ||
| 2.1.5 | Окретни сто са А-осом | WDC-C200L | ГуТиан | 1 ком | ||
| 2.1.6 | Електрично вретено са двоструком главом и сталним магнетом | Номинална снага 7,1 kW | Цхуангиун | 1 ком | ||
| 2.1.7 | Двоосни манипулатор решетке | - | Цхуангиун | 1 ком | ||
| 2.1.8 | Послужавник | 148-LP-D4 | Цхуангиун | 2 ком. | ||
| 2.1.9 | Послужавник | 148-ЛП-Д6 | Цхуангиун | 2 ком. | ||
| 2.1.10 | Послужавник | 148-LP-D8 | Цхуангиун | 2 ком. | ||
| 2.1.11 | Стезна вилица | Д0,5-3,2/Д3,0-7,0/Д7-13 | Цхуангиун | 1 сет | ||
| 2.1.12 | Високо прецизни V-блок | (3-5) | Цхуангиун | 1 ком | ||
| 2.1.13 | Високо прецизни V-блок | (5-7) | Цхуангиун | 1 ком | ||
| 2.1.14 | Високо прецизни V-блок | (6-12) | Цхуангиун | 1 ком | ||
| 2.1.15 | Цагла | Д4В20 (80-00004) | ШАУБЛИН | 1 ком | ||
| 2.1.16 | Сонда | ТС150 | Хајденхајн | 1 ком | ||
| 2.1.17 | Шипка брусног точка (дугачка) | 119×∅31,75×∅96 мм | Цхуангиун | 1 ком | ||
| 2.1.18 | Шипка брусног точка (кратка) | 87×∅31,75×∅96 мм | Цхуангиун | 1 ком | ||
| 2.1.19 | Климатизација | - | ИУЕДЕ | 1 ком | ||
| 2.1.20 | Тробојна сигнална лампа | DC24V | Шнајдер | 1 ком | ||
| 2.1.21 | Мерач протока | SI5000 | ИФМ | 1 ком | ||
| 2.1.22 | Напајање специфично за погон | 15 kW | Њуком | 1 ком | ||
| 2.1.23 | Група електромагнетних вентила | М4ГЕ280Р-ЦX-Е20Д-5-3 | ХББ | 1 сет | ||
| 2.1.24 | Аутоматски систем подмазивања X, Y, Z осе | - | Тајван | 1 сет | ||
| 2.2 | Конфигурација ЦНЦ система | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | БРОЈ | 1 ком | ||
| 2.2.2 | Филтер за напајање | АГОФИЛ024А | БРОЈ | 1 ком | ||
| 2.2.3 | Филтер за напајање | АГОФИЛ001С | БРОЈ | 1 ком | ||
| 2.2.4 | Отпор | АГОРЕС008 | БРОЈ | 1 ком | ||
| 2.2.5 | Главно напајање система | МДЛЛ3015Н00АН0И | БРОЈ | 1 ком | ||
| 2.2.6 | Серво драјвер | МДЛУКС021Б1ЦАН0И | БРОЈ | 4 ком. | ||
| 2.2.7 | Серво мотор Б-осе | СПX1262Н5ИА2Л02 | БРОЈ | 1 ком | ||
| 2.2.8 | Мотор А-осе | МДЛУКС014Б1ЦАН0И | БРОЈ | 1 ком | ||
| 2.2.9 | Серво мотор осе Y | СПX0751В5ИФ2Л02 | БРОЈ | 1 ком | ||
| 2.2.10 | Серво мотор X/Z осе | МДЛУКС014Б1ЦАН0И | БРОЈ | 2 ком. | ||
| 2.2.11 | Серво драјвер U/W осе | СПX0952Н5ИА2Л02 | БРОЈ | 2 ком. | ||
| 2.2.12 | Серво мотор са V-осом | МДЛУКС014Б1ЦАН0И | БРОЈ | 1 ком | ||
| 2.2.13 | Спојница | СПX0751В5ИА2Л02 | БРОЈ | 1 ком | ||
| 2.2.14 | Унос | СПX0751В5ИА2Л02 | БРОЈ | 2 ком. | ||
| 2.2.15 | Излаз | EK1100 | БРОЈ | 2 ком. | ||
| 2.2.16 | Аналогни улазни модул | CTMT1809 | БРОЈ | 1 ком | ||
| 2.2.17 | Терминатор | CTMT2809 | БРОЈ | 1 ком | ||
| 2.2.18 | Управљачка табла | CTMT3162 | БРОЈ | 1 ком | ||
| 2.2.19 | НЦК | CTMT9011 | БРОЈ | 1 ком | ||
| 2.2.20 | НЦК | FXHE02ARE2HE000 | БРОЈ | 1 ком | ||
| 2.2.21 | НЦК | FXP2101200 | БРОЈ | 1 ком | ||
| 2.2.22 | НЦК | FXSO200061 | БРОЈ | 1 ком | ||
| 2.2.23 | НЦК | FXSV994100 | БРОЈ | 1 ком | ||
| 2.2.24 | НЦК | FXSO100006 | БРОЈ | 1 ком | ||
| 2.2.25 | НЦК | FXSO100008 | БРОЈ | 1 ком | ||
| 2.2.26 | НЦК | FXSO100375 | БРОЈ | 1 ком | ||
| 2.2.27 | НЦК | FXSO100392 | БРОЈ | 1 ком | ||
| 2.2.28 | НЦК | FXPA000586 | БРОЈ | 1 ком | ||
| 2.2.29 | НЦК | FXSW282122 | БРОЈ | 1 ком | ||
| 2.2.30 | НЦК | FXSW282124 | БРОЈ | 1 ком | ||
| 2.2.31 | НЦК | FXSO100012 | БРОЈ | 1 ком | ||
| 2.3 | Стандардна конфигурација софтвера за брушење алата | |||||
| 2.3.1 | Једноставна глодалица | Чуангјун се самостално развио | 1 ком | |||
| 2.3.2 | Једноставна бушилица | Чуангјун се самостално развио | 1 ком | |||
| 2.3.3 | 3Д провера колизија помоћу 3Д симулације машине | Чуангјун се самостално развио | 1 ком | |||
| 2.3.4 | 3Д симулација алата | Чуангјун се самостално развио | 1 ком | |||
| 2.3.5 | Аутоматско откривање сонде | Чуангјун се самостално развио | 1 ком | |||
Категорије производа
-

ЦНЦ обрадни центар високе крутости серије ВЦ са...
-

Линеарни водич са хоризонталним покретним стубом серије HP...
-

Линеарни водич са хоризонталним покретним стубом серије HT...
-

ВС серија Четворотрачна ЦНЦ обрадна машина за тешке услове рада...
-

CNC обрадни центар серије V са високом крутошћу
-

ЦНЦ обрадни центар са двоструком колоном серије X
-

Хоризонтални 5-осни ЦНЦ обрадни центар ТКГ1600
-

ЦНЦ вертикални струг и глодање композитних центара...
-

ЦНЦ обрадни центар велике брзине ГМ серије
-

ЦНЦ глодалица велике брзине ГТ серије
-

Двоструки вретенасти ЦНЦ струг SK32
-

ЦНЦ вертикални обрадни центар РФТВ510 за точкове...