


Е31 ЦНЦ цилиндрична брусилица за алате за сечење

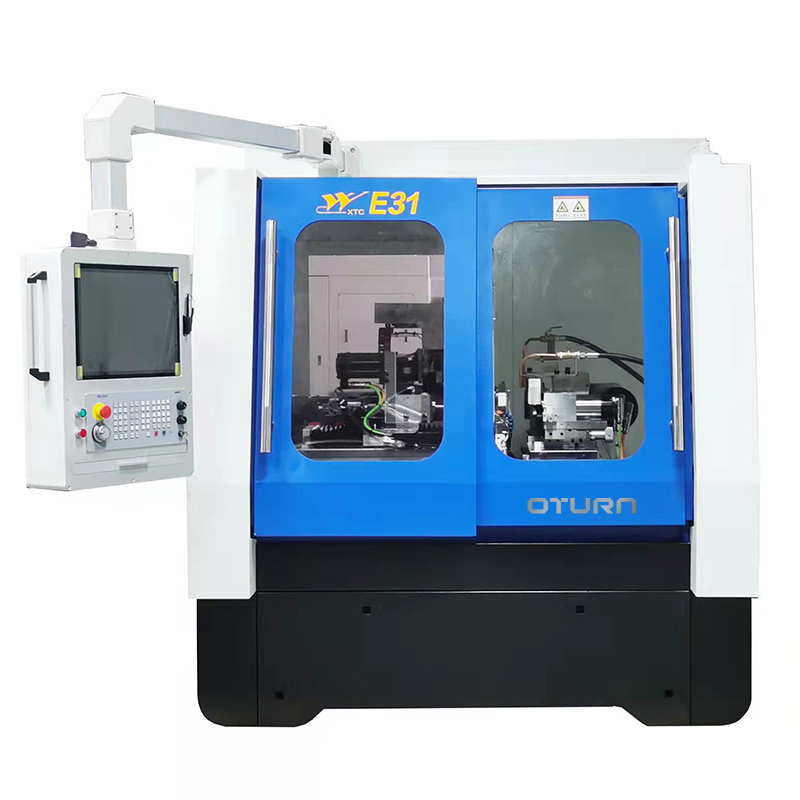
Главни дијаграм структуре машине
Обим примене
1. Опсег примене: глодалица, бургија, развртач и разне високопрецизне обраде делова.
2. Опсег обраде: пречник обрађених производа: Φ3~Φ20 мм, дужина обрађених производа: 120 мм (аутоматски), 330 мм (ручно).
3. Карактеристике обраде: истовремено брушење финих и грубих двоструких брусних точкова, једнократна обрада и обликовање
Увод у машину
1. Структура кревета:
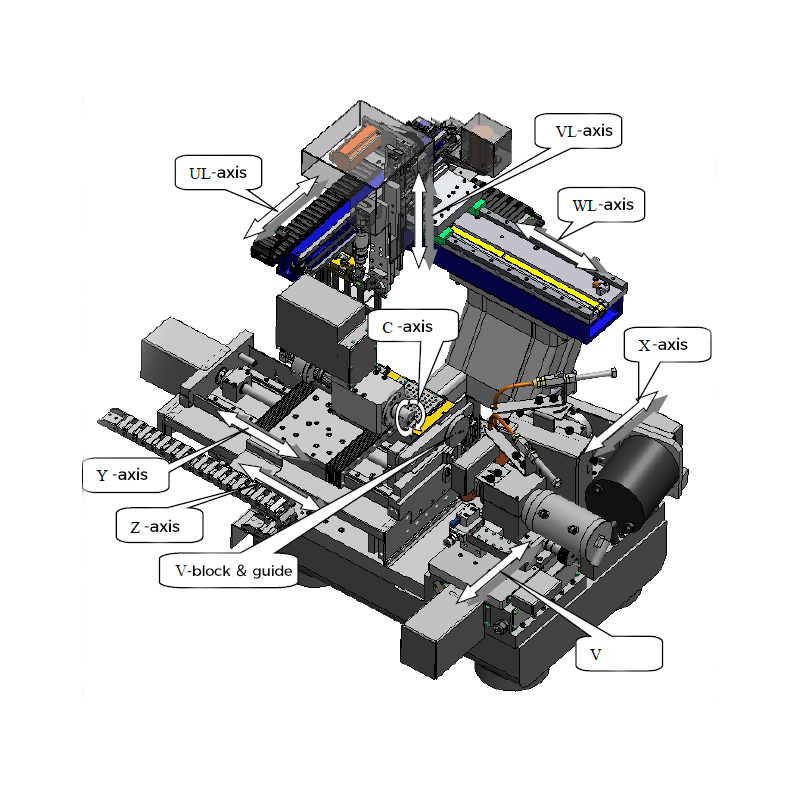
2. Лим целе машине: цела машина има потпуно затворену структуру, а главни оквир је одвојен од спољашњег поклопца како би се избегле вибрације
3. Систем управљања: NEWCON
4. Покретни делови: X-оса, V-оса, Z-оса, Y-оса, WL-оса, UL-оса, VL-оса, механизам вођице, механизам руке, механизам за подешавање хистерезиса
5. Вретено за радни комад: Чуангјуново домаће вретено
6. Вретено за брушење: Xiamen Tungsten Motor
7. Подмазивање целе машине: уљне брадавице су резервисане за сваку осу и редовно се подмазују
8. Електронска контролна јединица:
9. Начин храњења: храњење троосним манипулатором
Техничке спецификације
| метод контроле | Спољни тастери, екран осетљив на додир | |
| Метод приказа | Екран осетљив на додир, упозоравајућа лампица | |
| метод хлађења | Хладњак за уље | |
| метод преноса | Хидраулични, пнеуматски, серво мотор | |
| напајање | AC 3×380V, 50Hz | |
| Максимална укупна снага | 25 kW | |
| Димензије | 2152×1838×2614 мм | |
| бруто тежина | 3050 кг | |
| Притисак расхладног уља | 0,6~0,8 МПа | |
| барометарски притисак | Укупни притисак на путу: 5~6 бара | |
| Притисак ваздуха у стезној глави: 2~3 бара | ||
| Притисак ваздуха вођице: 2~2,5 бара | ||
| Притисак ваздушног пута хватаљке: 1,5~4 бара | ||
| Притисак ваздуха у руци: 5~6 бара | ||
| Притисак ваздуха за чишћење оптичке ваге: 0,6~0,7 бара | ||
| Параметри манипулатора | ||
| UL оса | Путовања | 450 мм |
| Поновљивост | 0,02 мм | |
| Максимална радна брзина | 15000 мм/мин | |
| VL оса | Путовања | 100 мм |
| Поновљивост | 0,02 мм | |
| Максимална радна брзина | 15000 мм/мин | |
| WL оса | Путовања | 540 мм |
| Поновљивост | 0,02 мм | |
| Максимална радна брзина | 15000 мм/мин | |
| Параметар осе обраде | ||
| Z оса | Путовања | 100 мм |
| Минимална тачност резолуције | 0,0001 мм | |
| Y оса | Путовања | 350 мм |
| Минимална тачност резолуције | 0,0001 мм | |
| X оса | Путовања | 35 мм |
| Минимална тачност резолуције | 0,0001 мм | |
| V оса | Путовања | 35 мм |
| Минимална тачност резолуције | 0,0001 мм | |
| Вођи точак | Тачност ротације: | ≤0,010 мм |
| Радна глава (C оса) | Снага мотора | 1,57 kW |
| Брзина ротације | ≤2000 о/мин | |
| Тачност трзања | ≤0,002 мм | |
| минимална резолуција | 0,0001° | |
| Вретено точка за грубо брушење | Снага мотора | 8,5 kW |
| Брзина ротације | ≤5000 о/мин | |
| Тачност трзања | ≤0,002 мм | |
| динамичка равнотежа | ≤G0,4 | |
| Вретено за фино брушење | Снага мотора | 1,4 kW |
| Брзина ротације | ≤7950 о/мин | |
| Тачност трзања | ≤0,002 мм | |
| динамичка равнотежа | ≤G0,4 | |
| Параметри млевења |
|
|
| Чак модел | W20 | |
| Пречник грубог брусног точка | Ø250mm | |
| Пречник финог брусног точка | Ø150mm | |
| Пречник дршке радног комада | Ø3-Ø12mm (аутоматски) / Ø3-Ø20mm (ручни) | |
| Распон брушења радних предмета | Ø0,08 - Ø20 мм | |
| дужина радног предмета | 120 мм (аутоматски) / 350 мм (ручни) | |
| Максимална дужина обраде радног комада | 330 мм | |
| Обрада одступања спољашњег пречника | ≤0,003 мм | |
| Тачност обраде дужине | ±0,1 мм | |
| Тачност обраде угла | ≤0,3° | |
| Тачност изгледа | ≤Ra0.4 (финишно брушење) | |
Стандардна листа конфигурација
| 10 | ЦНЦ систем | НОВО | 1 |
| 20 | серво мотор | НОВО | 8 |
| 30 | драјвер сервера | НОВО | 4 |
| 40 | Управљачка табла/ручни точак | НОВО | 1 |
| 50 | Модул радне главе високе прецизности | ГЕСАК | 1 |
| 60 | Високо прецизно електрично вретено (1,4 kW) | ГЕСАК | 1 |
| 70 | Високопрецизни мотор (7,1 kW) | ГЕСАК | 1 |
| 80 | Високо прецизно механичко вретено | ГЕСАК | 1 |
| 90 | Прецизна шина | Шнебергер | 10 |
| 100 | Прецизни линеарни пут са укрштеним ваљцима | Шнебергер | 4 |
| 110 | Прецизни куглични вијак | НСК | 4 |
| 120 | Софтвер за симулацију рада и обраде (стандардна разлика корака, сферни, итд.) | ГЕСАК | 1 |
| 130 | Инвертор | ГЕСАК | 1 |
| 140 | Инвертор | ГЕСАК | 1 |
| 150 | екран осетљив на додир | 19寸ЕЛО | 1 |
| 160 | Уређај за закључавање сигурносних врата машинског алата | Јинзхонг | 1 |
| 170 | сензор | Баумер | 3 |
| 180 | сензор протока | Иифумен | 1 |
| 190 | Електричне компоненте | Шнајдер | 1 |
| 200 | Пнеуматске компоненте | Хронична болесна болест бубрега (ХББ) | 1 |
| 210 | Жица и кабл | КомКаб | 1 |
| 220 | Регални клима уређај | ГЕСАК | 1 |
| 230 | Прецизни точак за притисак Ø92x8 | ГЕСАК | 1 |
| 240 | Прецизни точак за притисак Ø92x15 | ГЕСАК | 1 |
| 250 | Чак В20 Д4 | ГЕСАК | 1 |
| 260 | Стандардна тацна Д4 | ГЕСАК | 3 |
| 260 | Високо прецизни упарени V-блок (3-6)*10 | ГЕСАК | 1 |
| 280 | Прирубница високопрецизног брусног точка (брзозаменљиви тип) | ГЕСАК | 2 |
| 290 | Комплетан сет прстију манипулатора | ГЕСАК | 1 |
Карактеристике машине
8 CNC оса, 5 CNC оса се користи у подручју обраде, што омогућава аутоматско утоваривање и истовар, серијску беспилотну производњу
Тачност обраде и ефикасност машинских алата
1. Радијално одступање радног предмета је унутар 0,003 мм;
2. Тачност величине 2.0 се контролише унутар ±0,005 мм;
3. Округлост радног комада је унутар 0,003 мм;
4. Храпавост површине < Ra0,4;
Категорије производа
-

ЦНЦ обрадни центар високе крутости серије ВЦ са...
-

Линеарни водич са хоризонталним покретним стубом серије HP...
-

Линеарни водич са хоризонталним покретним стубом серије HT...
-

ВС серија Четворотрачна ЦНЦ обрадна машина за тешке услове рада...
-

CNC обрадни центар серије V са високом крутошћу
-

ЦНЦ обрадни центар са двоструком колоном серије X
-

Хоризонтални 5-осни ЦНЦ обрадни центар ТКГ1600
-

ЦНЦ вертикални струг и глодање композитних центара...
-

ЦНЦ обрадни центар велике брзине ГМ серије
-

ЦНЦ глодалица велике брзине ГТ серије
-

Двоструки ЦНЦ струг SK32
-

ЦНЦ вертикални обрадни центар РФТВ510 за точкове...