


CNC машина за бушење и глодање са фиксном гредом
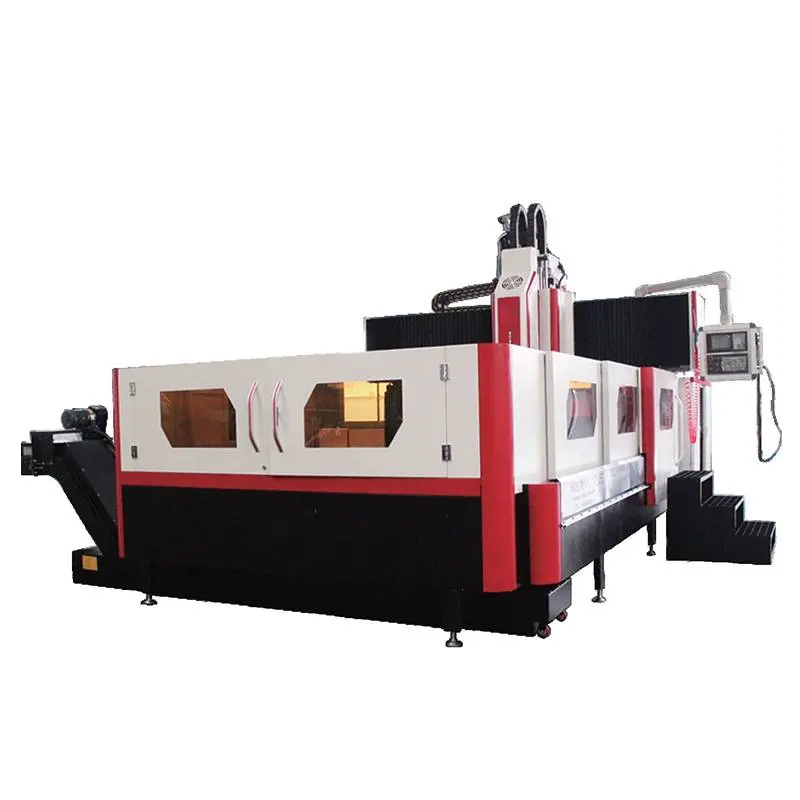
ЦНЦ машина за бушење и глодање
Опис функција и карактеристика машине
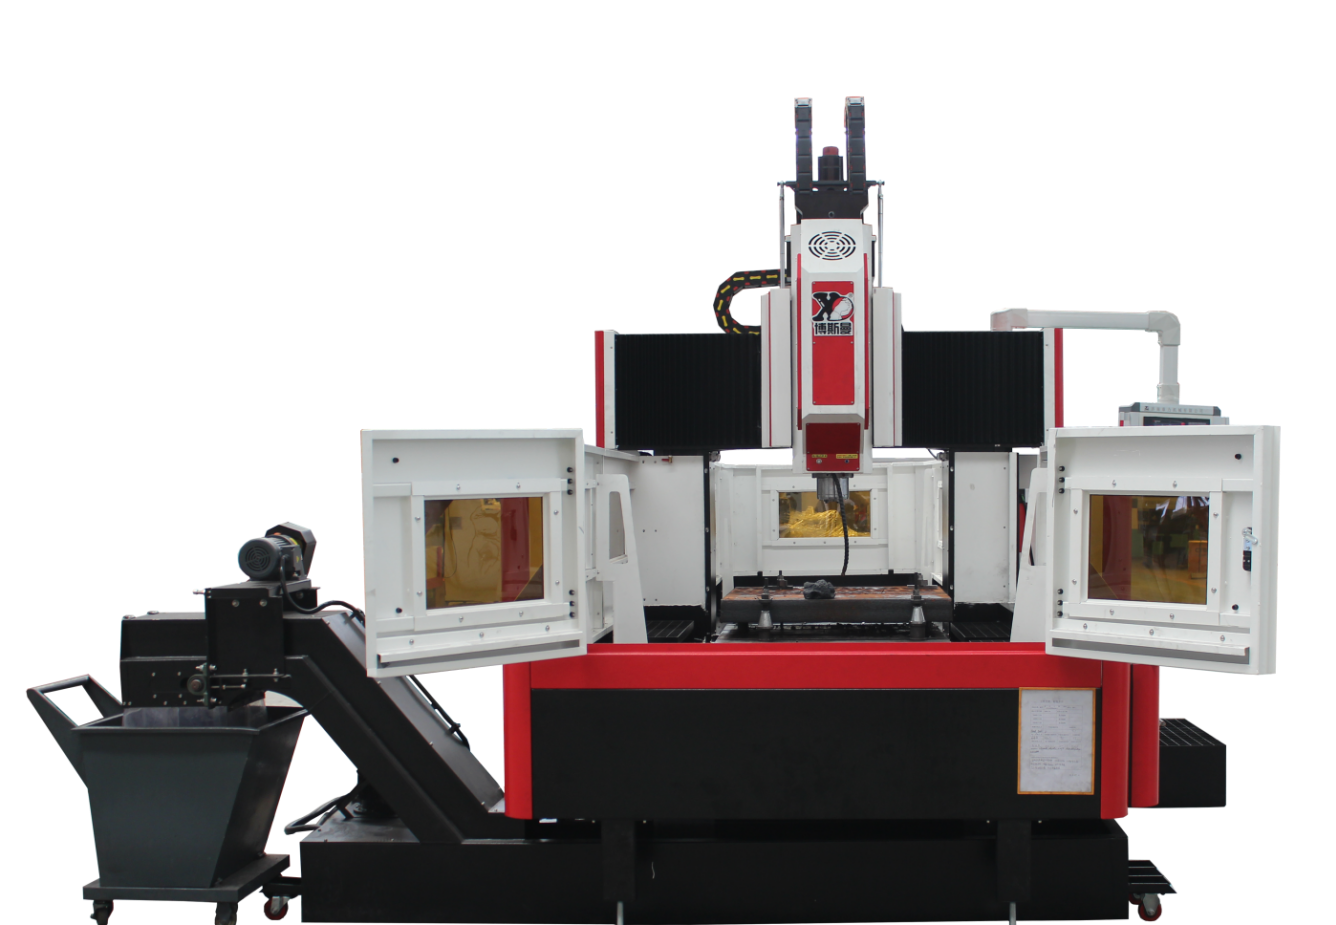
1) CNC портална бушилица и глодалица је машинска опрема која интегрише напредне технологије као што су машине, електрична енергија и хидраулика. Углавном се користи за обраду калупа, прирубница, вентила, структурних делова итд. Широко се користи у грубој и завршној обради сложених делова као што су разне плоче, кутије, оквири, калупи итд. у машинској индустрији. Ова алатна машина може да оствари хоризонтално (Y-оса) и вертикално кретање (Z-оса) вертикалне главе за глодање и стола. Троосно повезивање уздужног кретања (X оса). Може се изводити вишепроцесна обрада као што су глодање, бушење, круто нарезивање навоја, развртање и упуштање. Читава машина усваја порталну структуру рама, са високом чврстоћом и добрим задржавањем тачности. То је први избор за кориснике за обраду.
2) Укупан распоред машине
(1) Усвојена је конструкција порталног рама са фиксном гредом, кревет је фиксиран, а двоструки стуб и кревет су повезани вијцима. Радни сто се креће по X оси на кревету, главица се креће у Z правцу на седлу, а седло и главица се крећу у Y правцу на греди.
(2) Главни велики делови машине алатке: кревет, стуб, греда, седло и главица су сви од ливеног гвожђа високе чврстоће. Ови велики делови су оптимизовани 3Д компјутерским софтвером, са разумним распоредом ребара и комплетним процесима термичке обраде како би се елиминисао заостали напон. , Како би се осигурало да цела машина има довољну чврстоћу, крутост и високу стабилност, отпорност на вибрације сечења.
3) Кревет-радни сто
(1) Кревет је направљен од високочврстог ливеног гвожђа HT250, коришћењем компјутерски потпомогнутог тродимензионалног оптимизационог дизајна, ребра су разумно распоређена, а његова крутост и чврстоћа су побољшане.
(2) Пар вођица X-осе користи увезене линеарне вођице велике снаге, са ниским коефицијентом динамичког и статичког трења, високом осетљивошћу стола, ниским вибрацијама при великим брзинама, без пузања при малим брзинама, високом тачношћу позиционирања и одличним перформансама серво погона: истовремено, носивост је велика, а отпорност на вибрације сечења је добра.
(3) Погон X-осе - серво мотор је повезан са кугличним вијком преко редуктора, који покреће радни сто да се креће напред-назад по кревету како би се остварило кретање по X-оси и претходно истегнуо вијак ради побољшања крутости.
4) Греда
(1) Пречка греда и стуб су интегрисани у структуру порталног рама, користећи високочврсто ливено гвожђе HT250, ребра су разумно распоређена и имају довољну чврстоћу на савијање и торзију.
(2) Пар водилица зрака усваја тешку линеарну водилицу.
(3) Погон по Y-оси - серво мотор је директно повезан са кугличним вијком преко спојнице, а куглични вијак покреће седло да се креће лево и десно по греди како би се остварило кретање по Y-оси.
5) Главни део
(1) Главни део користи тешку линеарну водилицу ваљака, која има високу крутост кретања, високу тачност позиционирања и добру стабилност при малим брзинама.
(2) Погон по Z-оси - серво мотор је директно повезан са кугличним вијком преко спојнице, а куглични вијак покреће главу носача да се креће горе-доле по седлу како би се остварило померање по Z-оси. Мотор по Z-оси има функцију аутоматског кочења. У случају нестанка струје, вратило мотора је чврсто стегнуто како би се спречило његово окретање.
(3) Група вретена користи тајванско вретено Jianchun велике брзине са унутрашњим хлађењем, са високом прецизношћу и високим перформансама. Главно вратило хвата нож помоћу лептир опруге на главном вратилу, а сила затезања делује на затезни клин дршке алата преко четвороделног механизма за провлачење, а лабави алат усваја пнеуматски метод.
6) Пнеуматски систем
Користи се за отпуштање алата вретена.
7) Заштита машина
Шина кревета (X оса) усваја телескопски заштитни поклопац од нерђајућег челика;
Водич снопа (Y оса) усваја флексибилну заштиту органа.
8) Подмазивање
(1) Троосни лежајеви X, Y, Z су сви подмазани.
(2) Троосне вођице X, Y, Z су све подмазане уљем.
(3) Парови кугличних вијака са три осе X, Y, Z су сви подмазани уљем.
9) ЦНЦ систем
ЦНЦ систем је стандардно опремљен управљачким системом и погоном Пекинг Каиенди, са комплетним функцијама и једноставним руковањем; стандардним комуникационим интерфејсом RS-232, УСБ прикључком и пратећим софтвером.
Систем филтрирања
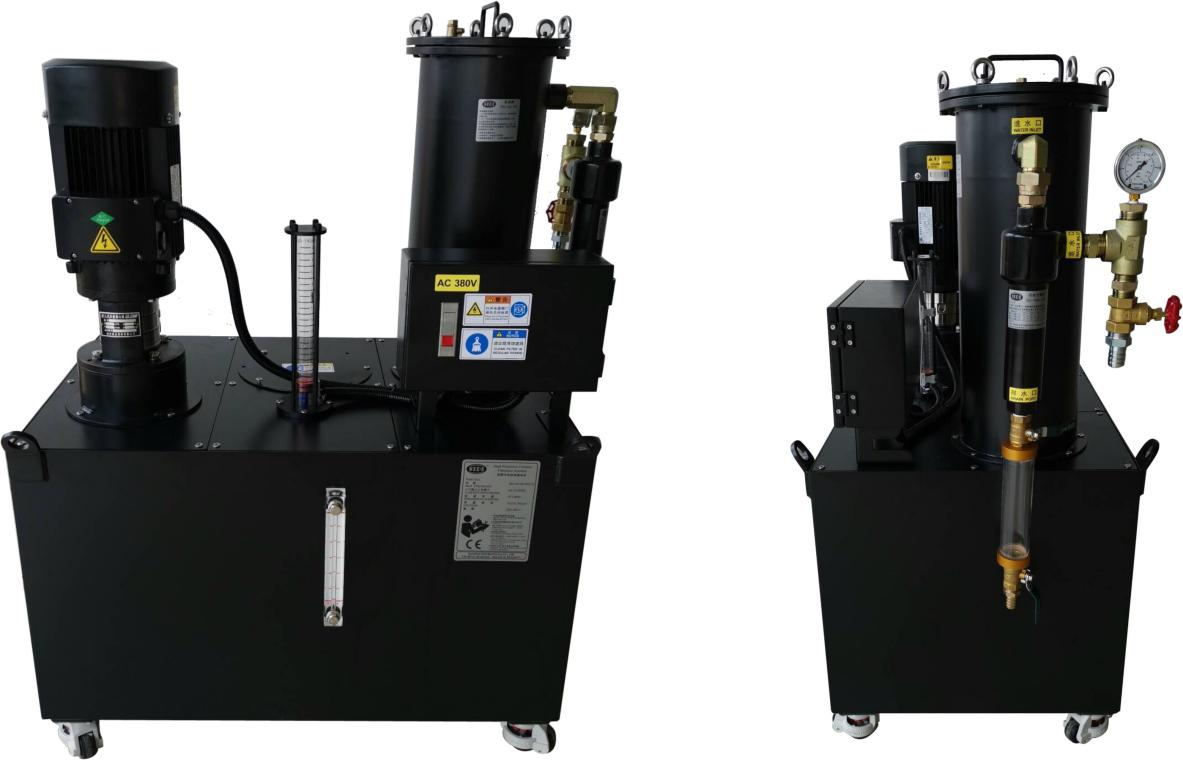
Ова алатна машина је опремљена централним системом за филтрирање воде, који може ефикасно филтрирати нечистоће у расхладној течности. Унутрашњи систем за прскање воде може спречити запетљавање гвоздених клинова на алату током обраде, смањити хабање алата, продужити век трајања алата и побољшати завршну обраду површине радног предмета. Клин за испуштање воде под високим притиском на врху алата може добро заштитити површину радног предмета, заштитити ротациони зглоб велике брзине, спречити блокирање ротационог зглоба од нечистоћа и побољшати укупни квалитет радног предмета и побољшати ефикасност рада. (Напомена: слика је физичка слика система за филтрирање)
Спецификација
| Модел | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Радна величина (мм) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Максимално оптерећење (кг) | 7000 | 7000 | 7000 | 7000 | |
| Т-слот (мм) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Максимални помак стола-X осе (мм) | 2200 | 2200 | 2600 | 4000 | |
| Максимални помак стола-Y осе (мм) | 1600 | 2200 | 2500 | 2600 | |
| Максимални ход вретена - Z оса (мм) | 600 | 600 | 600 | 600/1000 | |
| Удаљеност од краја вретена до радног стола (мм) | Максимално | 800 | 800 | 800 | 800 |
| Минимум | 200 | 200 | 200 | 200 | |
| Тапер (7:24) | БТ50 | БТ50 | БТ50 | БТ50 | |
| Брзина вретена (о/мин) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Снага мотора вретена (kW) | 22 | 22 | 22 | 22 | |
| Макс. U-бушилица (мм) | φ90 | φ90 | φ90 | φ90 | |
| Максимално нарезивање (мм) | М36 | М36 | М36 | М36 | |
| Распон брзине сечења | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Брзо кретање (м/мин) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Примена националних стандарда GB/T18400.4 (м/мин) | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | ±0,01/1000 мм | |
| Тежина (Т) | 16,5 | 21 | 24 | 40 | |
Инспекција квалитета
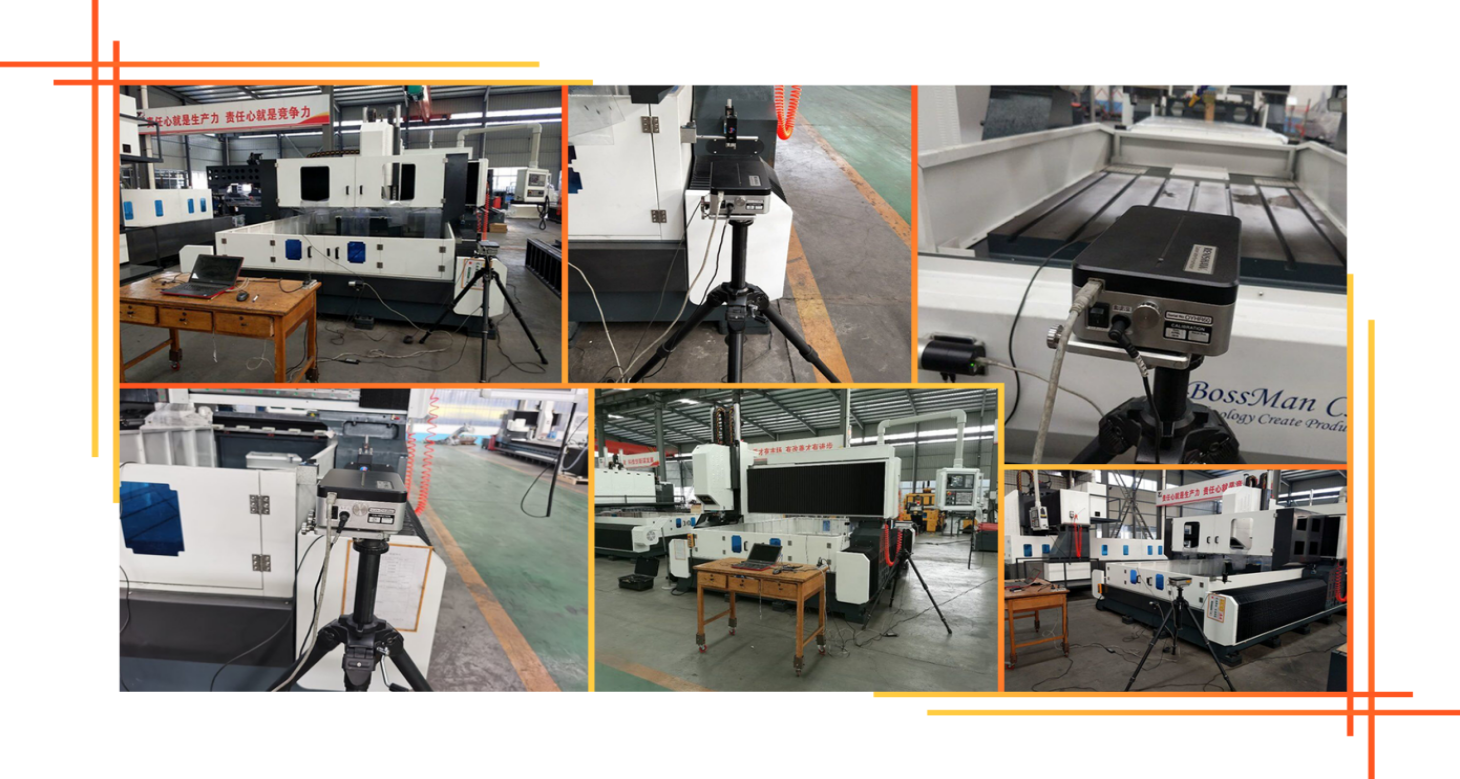
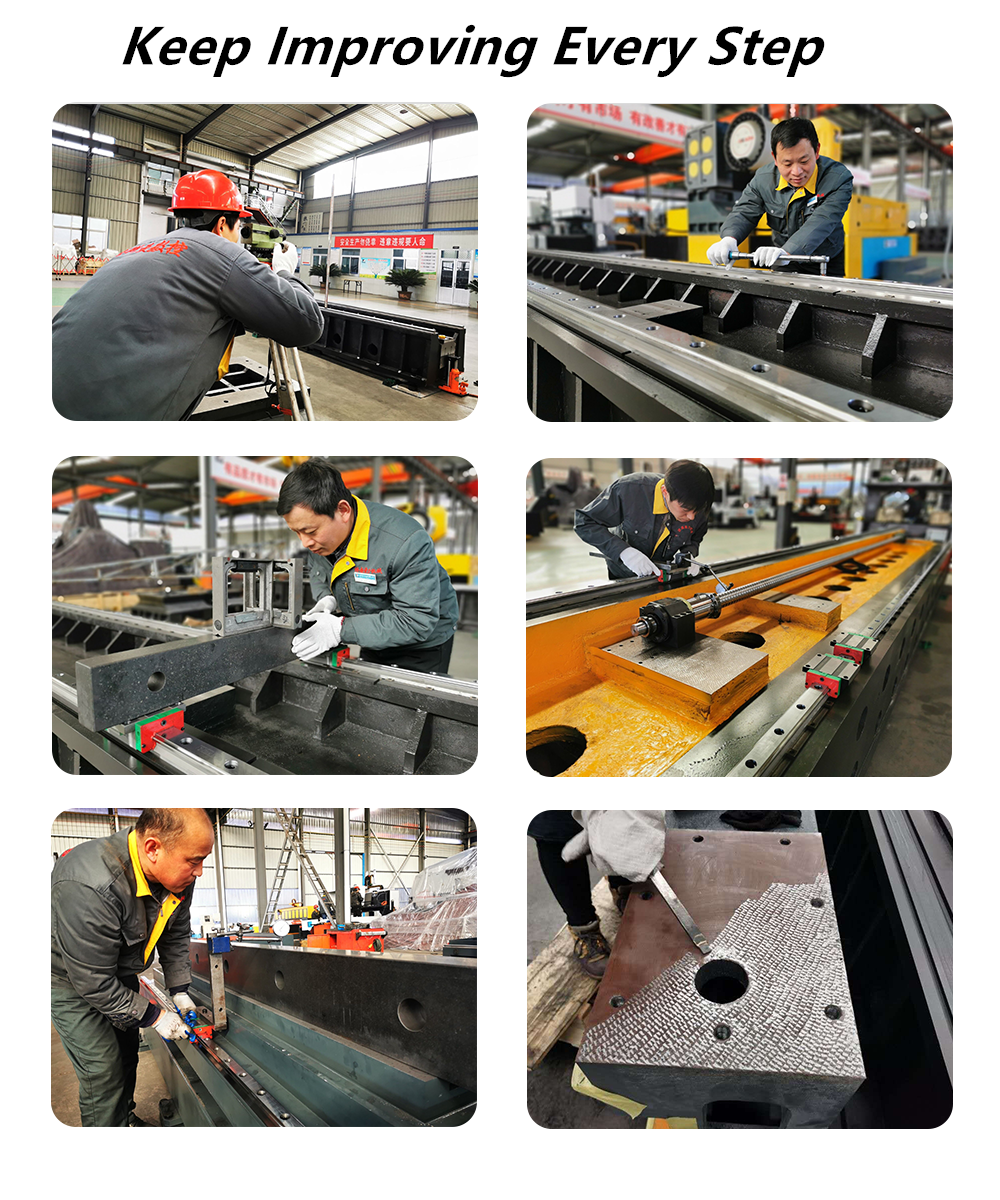
Свака машина компаније Bosman је калибрисана ласерским интерферометром британске компаније RENISHAW, који прецизно проверава и компензује грешке у нагибу, зазор, тачност позиционирања и тачност поновљеног позиционирања како би се осигурала динамичка, статичка стабилност и тачност обраде машине. . Тест са кугличном шипком Свака машина користи тестер са кугличном шипком британске компаније RENISHAW за корекцију стварне тачности круга и геометријске тачности машине, и истовремено изводи експерименте кружног сечења како би се осигурала тачност 3Д обраде и тачност круга машине.
Окружење за употребу машинских алата
1.1 Захтеви за опрему у погледу животне средине
Одржавање константног нивоа температуре околине је суштински фактор за прецизну обраду.
(1) Доступна температура околине је -10℃ ~35 ℃Када је температура околине 20℃, влажност треба да буде 40~75%.
(2) Да би се статичка тачност машинског алата одржала у наведеном опсегу, оптимална температура околине треба да буде 15° од Ц до 25° C са температурном разликом
Не би требало да прелази± 2 ℃/ 24 сата.
1.2 Напон напајања: трофазни, 380V, флуктуација напона унутар± 10%, фреквенција напајања: 50HZ.
1.3 Ако је напон у подручју употребе нестабилан, машински алат треба да буде опремљен регулисаним напајањем како би се осигурао нормалан рад машинског алата.
1.4. Машина алатка треба да има поуздано уземљење: жица за уземљење је бакарна жица, пречник жице не сме бити мањи од 10 мм², а отпор уземљења је мањи од 4 ома.
1.5 Да би се осигурале нормалне радне перформансе опреме, ако компримовани ваздух извора ваздуха не испуњава захтеве извора ваздуха, пре усисавања ваздуха машине треба додати сет уређаја за пречишћавање извора ваздуха (одвлаживање, одмашћивање, филтрирање).
1.6. Опрему треба држати даље од директне сунчеве светлости, вибрација и извора топлоте, као и даље од генератора високе фреквенције, електричних машина за заваривање итд., како би се избегао квар у производњи машине или губитак тачности машине.
Услуга пре и после
1) Пре сервисирања
Проучавањем захтева и потребних информација од купаца, а затим повратним информацијама нашим инжењерима, технички тим компаније Bossman је одговоран за техничку комуникацију са купцима и формулисање решења, помажући купцима у одабиру одговарајућег решења за обраду и одговарајућих машина.
2) Након услуге
А. Машина са једногодишњом гаранцијом и плаћеним доживотним одржавањем.
Б. Током једногодишњег гарантног периода након што машина стигне у одредишну луку, BOSSMAN ће обезбедити бесплатне и благовремене услуге одржавања за разне кварове на машини које нису изазвани људским делом и благовремено ће бесплатно заменити све врсте оштећених делова који нису изазвани људским делом. Кварови који се догоде ван гарантног рока биће поправљени уз одговарајуће трошкове.
C. Техничка подршка 24 сата дневно онлајн, ТМ, Скајп, е-пошта, решавање релативних питања на време. Ако се не може решити, БОССМАН ће одмах организовати долазак постпродајног инжењера на лице места ради поправке, купац треба да плати ВИЗУ, авионске карте и смештај.
Сајт купца

Категорије производа
-

ЦНЦ обрадни центар високе крутости серије ВЦ са...
-

Линеарни водич са хоризонталним покретним стубом серије HP...
-

Линеарни водич са хоризонталним покретним стубом серије HT...
-

ВС серија Четворотрачна ЦНЦ обрадна машина за тешке услове рада...
-

CNC обрадни центар серије V са високом крутошћу
-

ЦНЦ обрадни центар са двоструком колоном серије X
-

Хоризонтални 5-осни ЦНЦ обрадни центар ТКГ1600
-

ЦНЦ вертикални струг и глодање композитних центара...
-

ЦНЦ обрадни центар велике брзине ГМ серије
-

ЦНЦ глодалица велике брзине ГТ серије
-

Двоструки ЦНЦ струг SK32
-

ЦНЦ вертикални обрадни центар РФТВ510 за точкове...