


BOSM -5020-5Z Бушилица са супротним главама
1Употреба опреме:
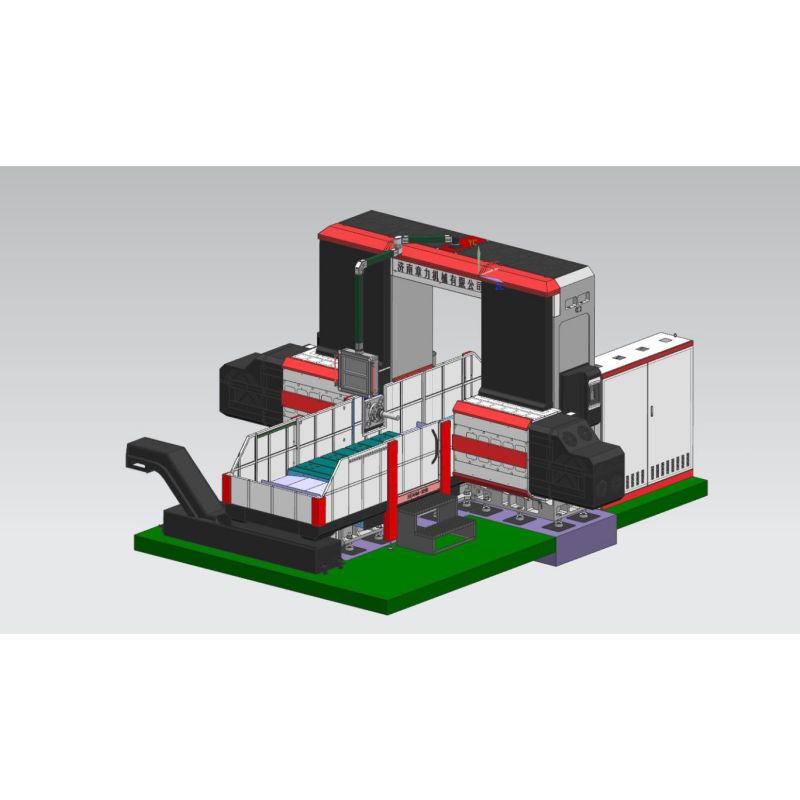
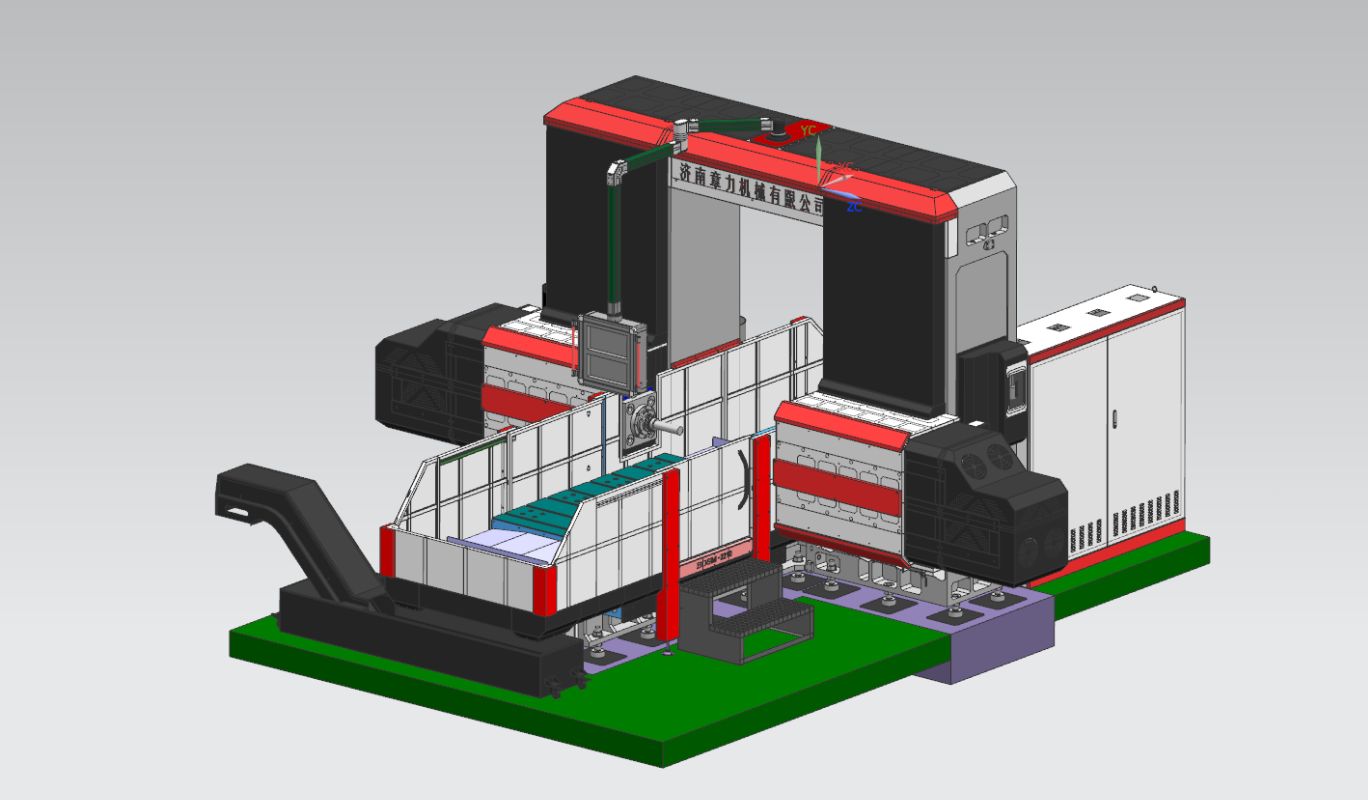
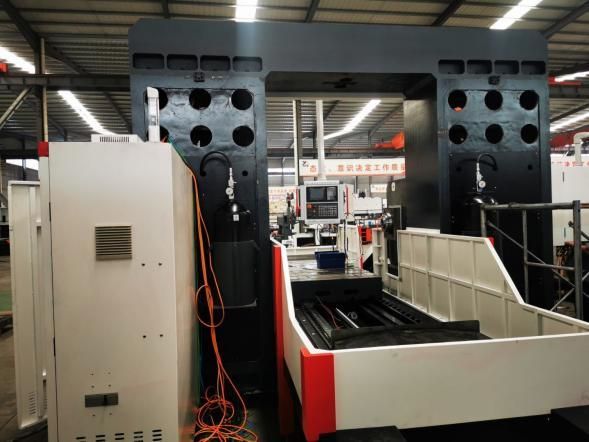
BOSM-5020-5Z CNC радна машина са двоструким стубом и глодалицом је специјална машина за симетричне радне предмете у инжењерским машинама. Машина је опремљена специјалним покретним радним столом и два сета хоризонталних хидрауличних клипова, који могу да реализују бушење, глодање, развртање и другу обраду радног предмета унутар ефективног опсега хода, радни предмет се може обрађивати на месту истовремено (без потребе за секундарним стезањем), велика брзина утовара и истовара, велика брзина позиционирања, висока тачност обраде и висока ефикасност обраде.
2Структура опреме:
2.1. Главне компоненте машине
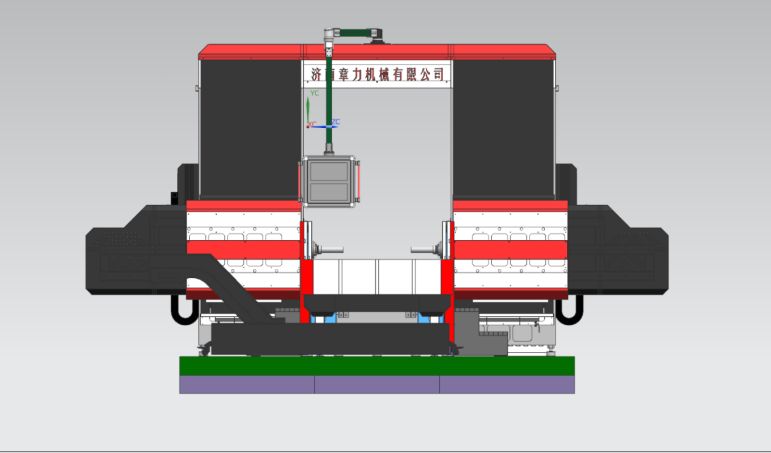
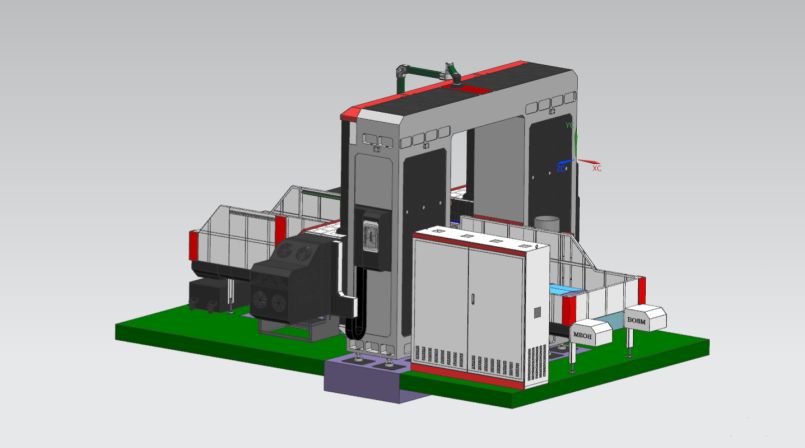
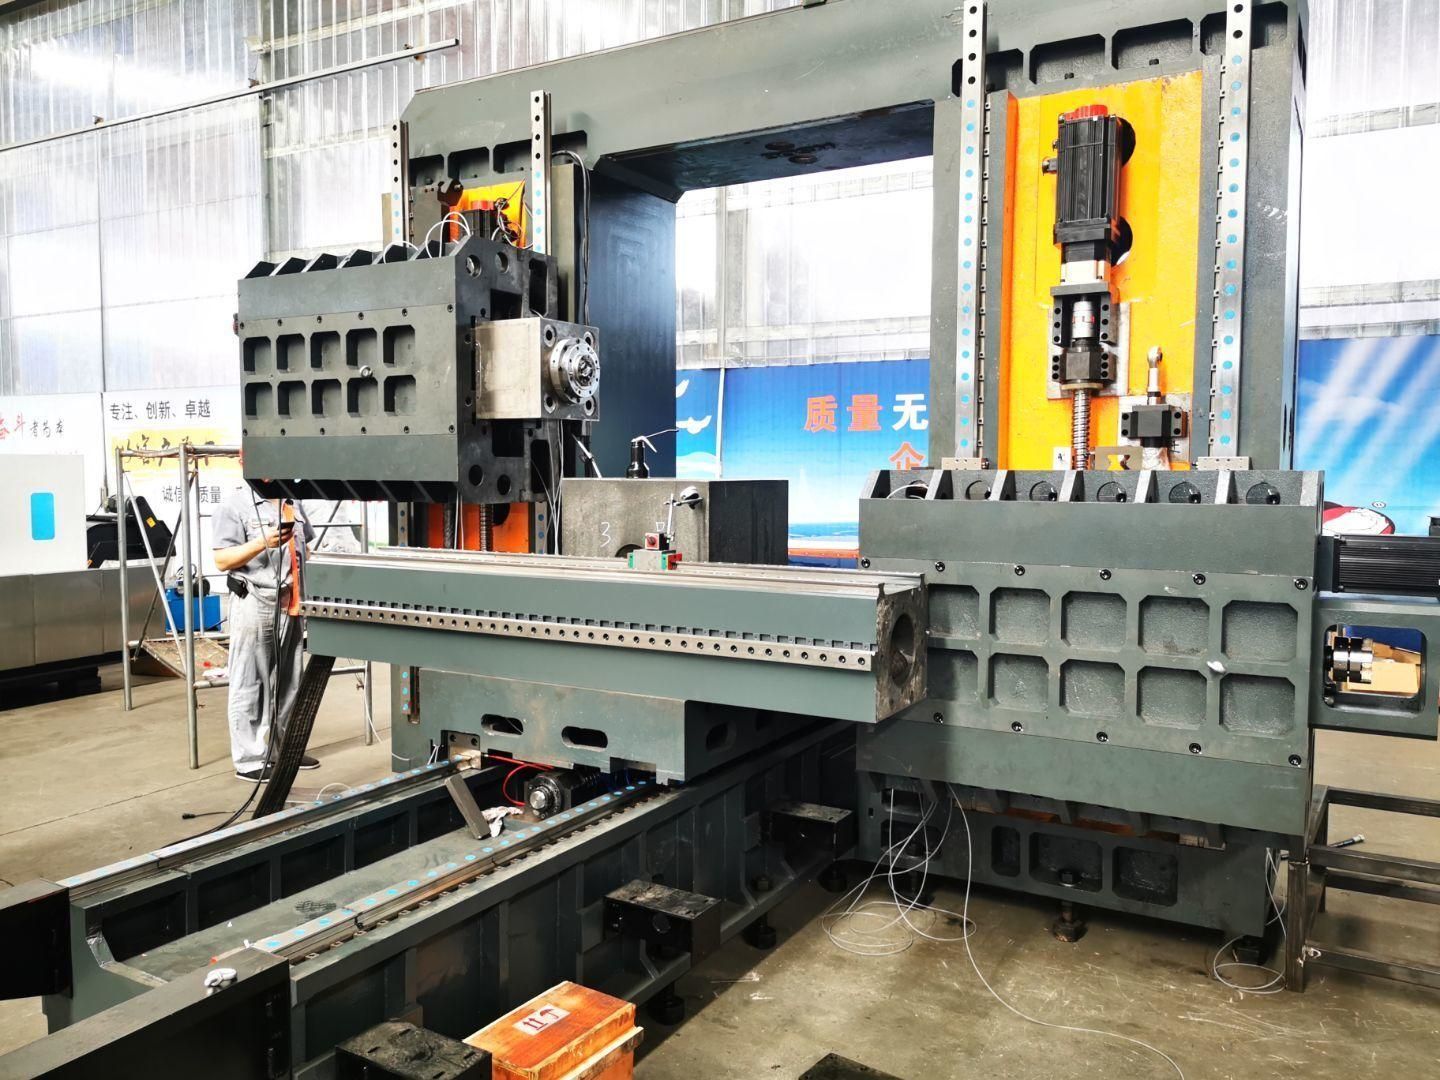
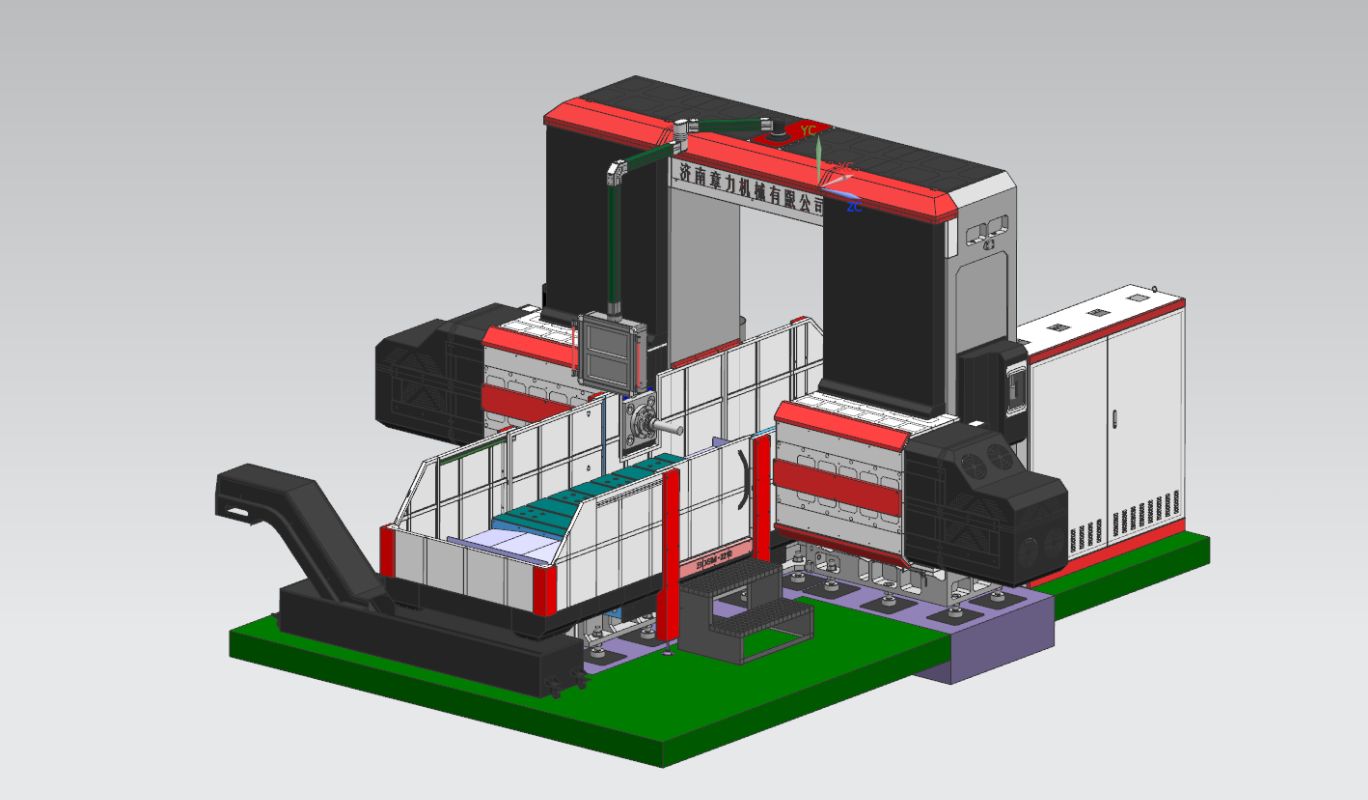
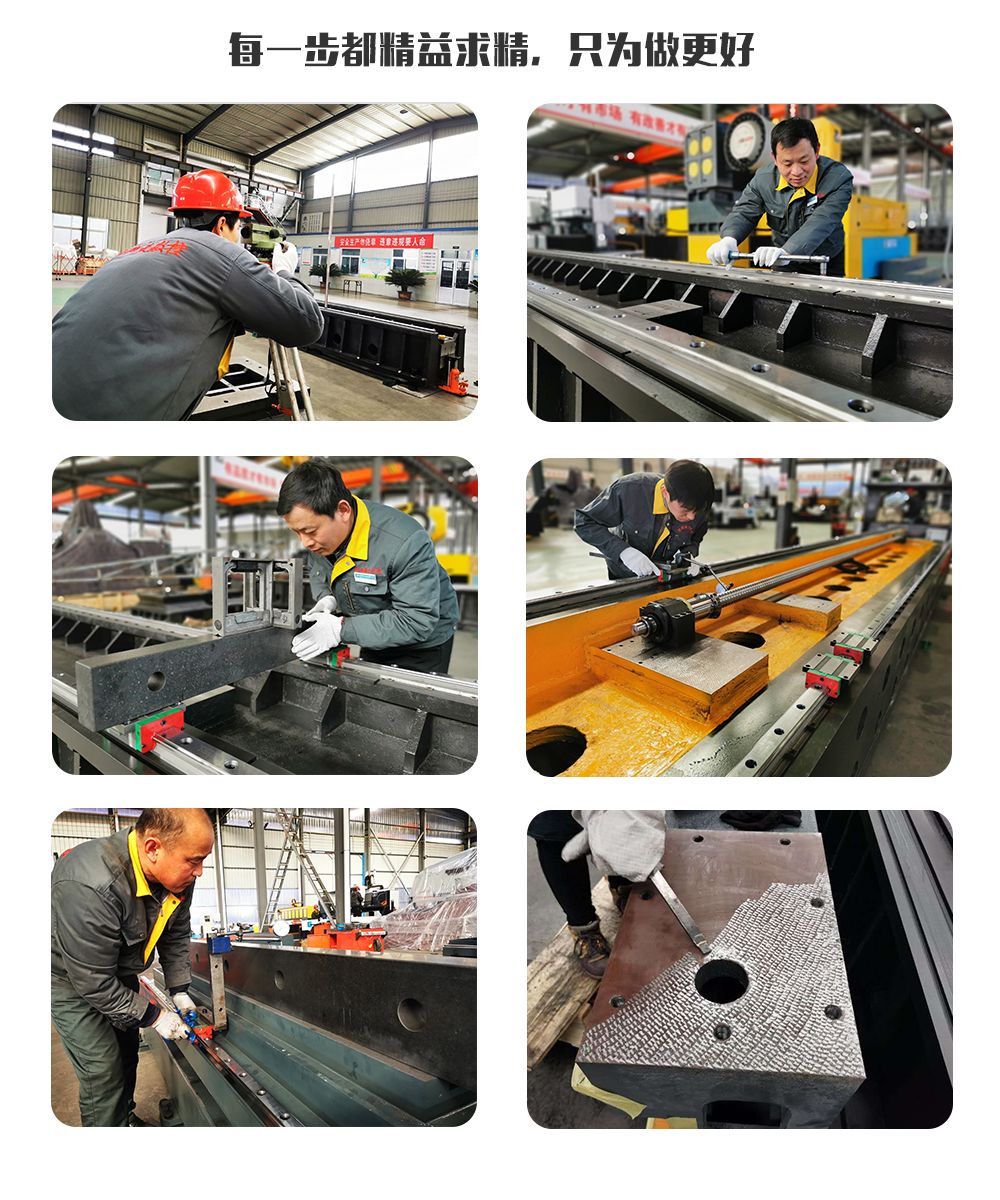
Кревет, радни сто, леви и десни стубови, греде, спојне греде портала, седла, клипови итд., сви су направљени од ливеног песка од смоле, висококвалитетног ливења од сивог лива 250, жареног у јами са врућим песком → вибрационо старење → жарење у пећи → вибрационо старење → груба обрада → вибрационо старење → жарење у пећи → вибрационо старење → завршна обрада, потпуно елиминишући негативно напрезање делова и одржавајући перформансе делова стабилним. Фиксни кревет, леви и десни стубови, портал и радни сто се померају; машина има функције глодања, бушења, сечења, упуштања, нарезивања навоја и друге функције, метод хлађења алата је спољашње хлађење, машина садржи 5 оса за довод, које могу да остваре 4-осовински механизам, 5-осовински једноделни механизам, 2 главе за покретање, аксијални погон машине и глава за покретање су приказане на слици испод.
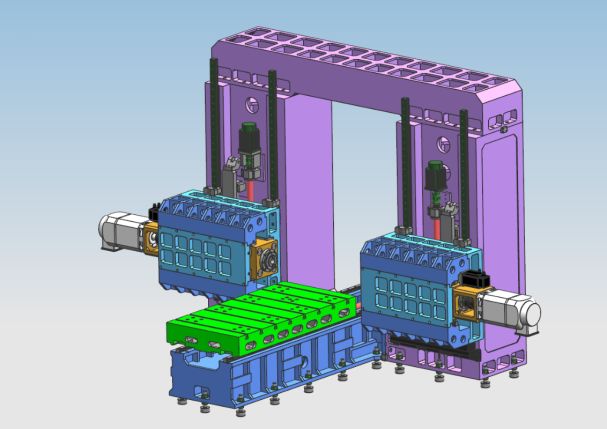
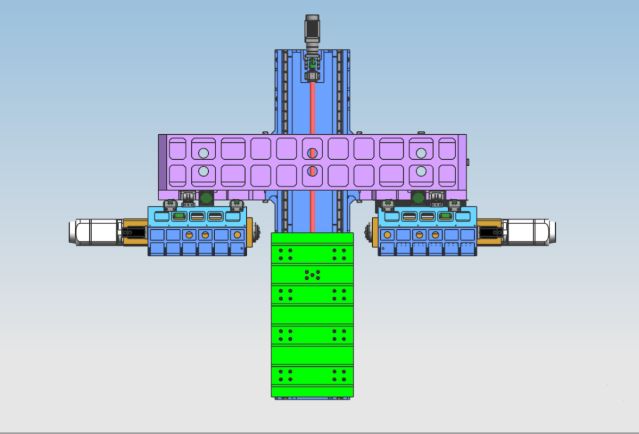
2.2. Главна структура аксијалног преносног напајајућег дела
2.2.1. X-оса: Радни сто се помера бочно дуж вођице фиксног кревета.
Пренос по X-оси: АЦ серво мотор и високопрецизни планетарни редуктор се користе за покретање радног стола путем преноса са кугличним вијком како би се остварило линеарно кретање по X-оси.
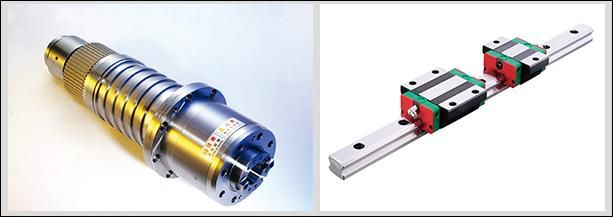
Облик вођице: поставите две прецизне линеарне вођице високе чврстоће
2.2.2.Y1 оса: Глава погона и клип су вертикално постављени на предњој страни стуба и померају се лево и десно дуж вођице стуба.
Пренос по Y1 оси: АЦ серво мотор се користи за погон кугличног вијка како би се седло померало и остварило линеарно кретање по Y1 оси.
Облик вођице: 4 комада линеарних вођица типа 45.
2.2.3.Y2 оса: Други клип главе погонског механизма је постављен вертикално на предњој страни стуба и помера се лево и десно дуж вођице стуба.
Пренос осе Y2: АЦ серво мотор се користи за погон кугличног вијака како би се покренуо покрет седла и остварило линеарно кретање осе Y1.
Облик вођице: 4 комада линеарних вођица типа 45
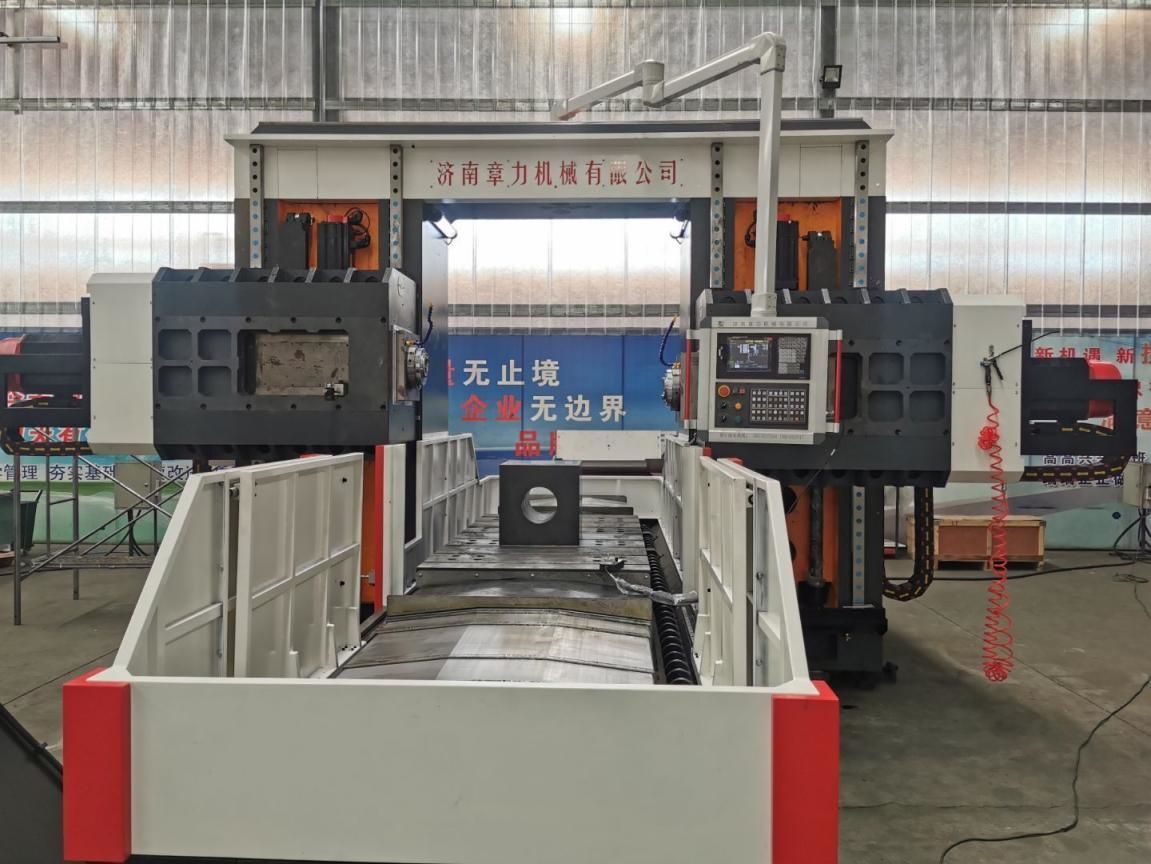
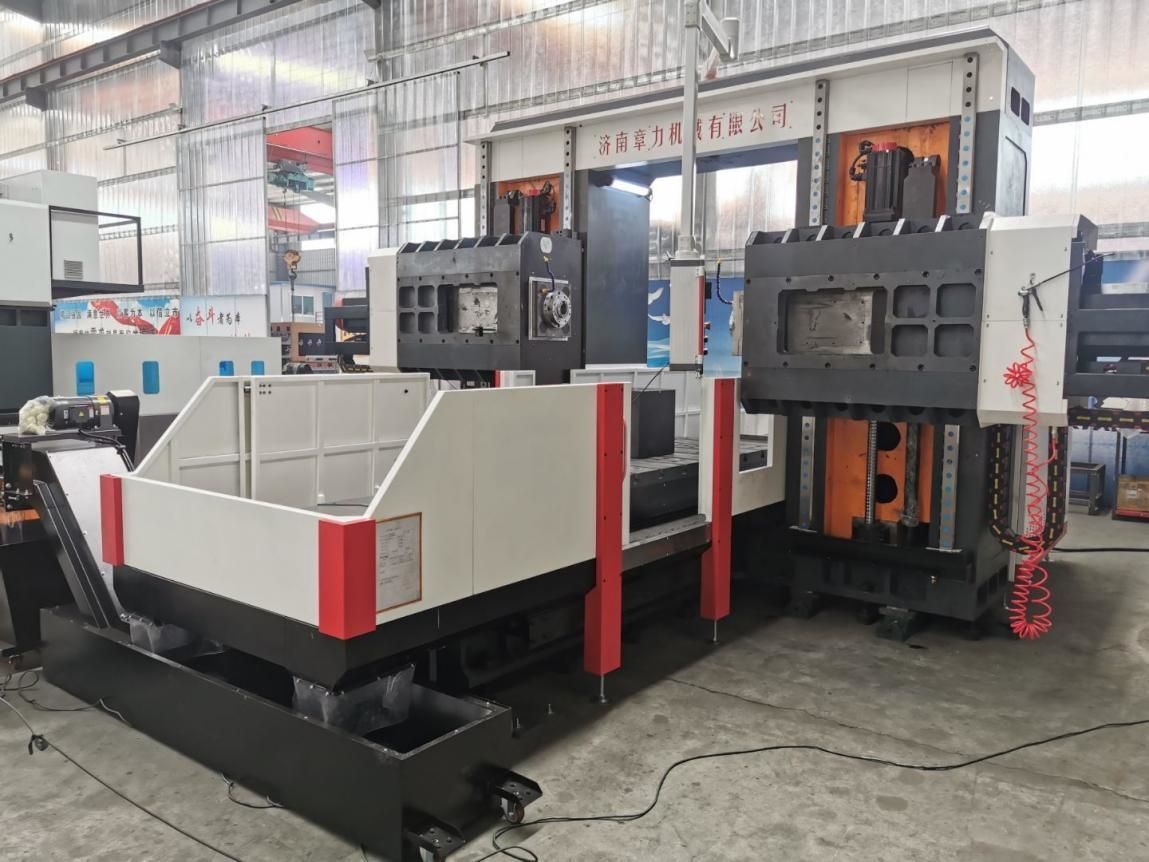
2.2.4. Оса Z1: Клизно седло главе погонског механизма је постављено вертикално на предњој страни десне колоне и помера се померањем горе-доле дуж вођице колоне.
Пренос по Z1 оси: АЦ серво мотор и високопрецизни планетарни редуктор се користе за покретање клипа који се креће кроз куглични вијак како би се остварило линеарно кретање по Z1 оси.
Облик вођице: 2 линеарне вођице типа 65
2.2.5.Z2 оса: Клизно седло главе погонског механизма је постављено вертикално на предњој страни десне колоне и помера се померањем горе-доле дуж вођице колоне.
Пренос по Z1 оси: АЦ серво мотор плус високопрецизни планетарни редуктор се користи за погон клипа који се креће кроз куглични вијак како би се остварило линеарно кретање по Z2 оси.
Облик вођице: 2 линеарне вођице типа 65
Висококвалитетна литвена колона HT250, 2 комада линеарних вођица типа 65 за тешке услове рада
Глава за бушење и глодање (укључујући главу за бушење 1 и 2) је сложени квадратни клип, а смер кретања се одређује помоћу 4 линеарне ваљкасте вођице. Погон користи АЦ серво мотор за покретање пара прецизних кугличних вијака. Машина је опремљена шипком за балансирање азотом. , Смањује носивост главе машине на вијаку и серво мотору. Мотор са Z осом има функцију аутоматског кочења. У случају нестанка струје, аутоматска кочница ће чврсто држати вратило мотора тако да се не може окретати. Приликом рада, када бургија не додирује радни предмет, брзо ће се померати; када бургија додирне радни предмет, аутоматски ће се пребацити на радни помак. Када бургија продре у радни предмет, аутоматски ће се пребацити на брзо премотавање уназад; када крај бургије напусти радни предмет и достигне подешени положај, помериће се на следећи положај рупе да би се остварила аутоматска циркулација. Такође може да реализује функције бушења слепих рупа, глодања, скошавања, ломљења струготине, аутоматског уклањања струготине итд., што побољшава продуктивност рада.
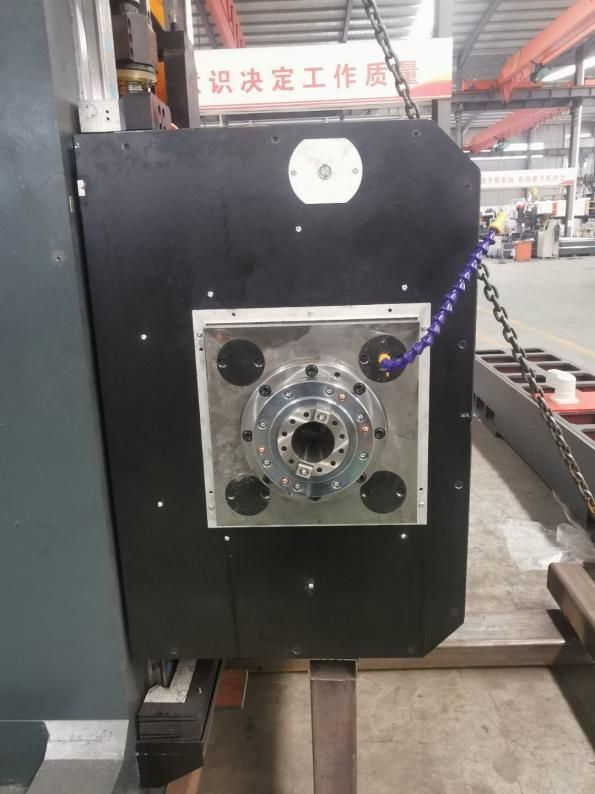
Глава квадратног клипа са ходом од 500 мм користи линеарне вођице уместо традиционалних уметака како би се значајно побољшала тачност вођења, а истовремено задржала крутост квадратног клипа.
2.3. Уклањање струготине и хлађење
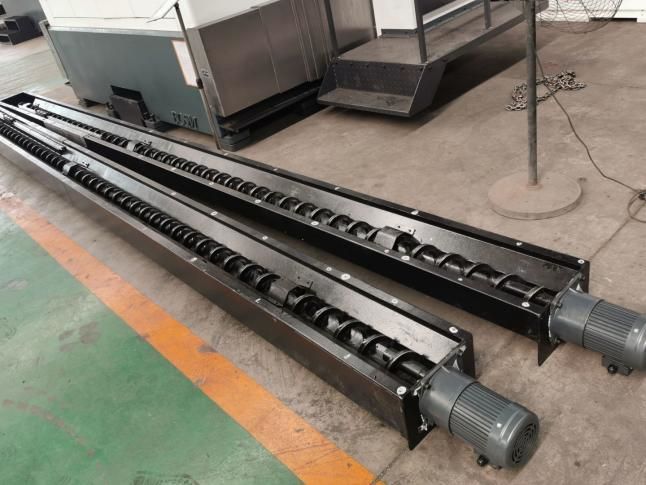
Испод радног стола постављени су спирални и равни ланчани транспортери стружке са обе стране, а стружка се може аутоматски транспортовати до транспортера стружке на крају кроз две фазе спиралних и ланчаних плоча како би се остварила цивилизована производња. У резервоару расхладне течности транспортера стружке налази се пумпа за хлађење, која се може користити за спољашње хлађење алата како би се осигурале перформансе и век трајања алата, а расхладна течност се може рециклирати.
3Потпуно дигитални нумерички систем управљања:
3.1. Са функцијом ломљења струготине, време ломљења струготине и циклус ломљења струготине могу се подесити на интерфејсу човек-машина.
3.2. Опремљен функцијом подизања алата, растојање подизања алата може се подесити на интерфејсу човек-машина. Када се достигне растојање, алат се брзо подиже, затим се струготине одбацују, а затим се брзо пребацује на површину за бушење и аутоматски претвара у рад.
3.3. Централизована контролна кутија и ручна јединица усвајају нумерички систем управљања и опремљени су USB интерфејсом и LCD дисплејем са течним кристалима. Ради олакшавања програмирања, складиштења, приказивања и комуникације, оперативни интерфејс има функције као што су дијалог човек-машина, компензација грешака и аутоматски аларм.
3.4. Опрема има функцију прегледа и поновног прегледа положаја рупе пре обраде, а рад је веома згодан.
4Аутоматско подмазивање
Парови линеарних вођица машинске прецизности, парови прецизних кугличних вијака и други парови покрета високе прецизности опремљени су аутоматским системима за подмазивање. Аутоматска пумпа за подмазивање избацује уље под притиском, а уљна комора квантитативног мазивача улази у уље. Након што се комора за уље напуни уљем, када притисак у систему порасте на 1,4-1,75 Mpa, прекидач притиска у систему се затвара, пумпа се зауставља, а вентил за истовар се истовремено истоварује. Када притисак уља у систему падне испод 0,2 Mpa, квантитативни мазивач почиње да пуни тачку подмазивања и завршава једно пуњење уљем. Захваљујући прецизном доводу уља квантитативног убризгавача уља и детекцији притиска у систему, довод уља је поуздано, осигуравајући да постоји филм уља на површини сваког кинематичког пара, смањујући трење и хабање и спречавајући оштећења унутрашње структуре узрокована прегревањем, како би се осигурала тачност и век трајања машине. У поређењу са паром клизних вођица, пар линеарних вођица које се користе у овој машини има низ предности:
①Осетљивост на кретање је висока, коефицијент трења ваљајуће водилице је мали, само 0,0025~0,01, а погонска снага је знатно смањена, што је еквивалентно само 1/10 обичне машине.
② Разлика између динамичког и статичког трења је веома мала, а перформансе праћења су одличне, односно временски интервал између погонског сигнала и механичког дејства је изузетно кратак, што доприноси побољшању брзине одзива и осетљивости нумеричког система управљања.
③Погодан је за линеарно кретање великом брзином, а његова тренутна брзина је око 10 пута већа од брзине клизних вођица.
④ Може остварити кретање без размака и побољшати крутост кретања механичког система.
⑤Произведено од стране професионалних произвођача, има високу прецизност, добру свестраност и лако одржавање.
5.Троосна ласерска инспекција:
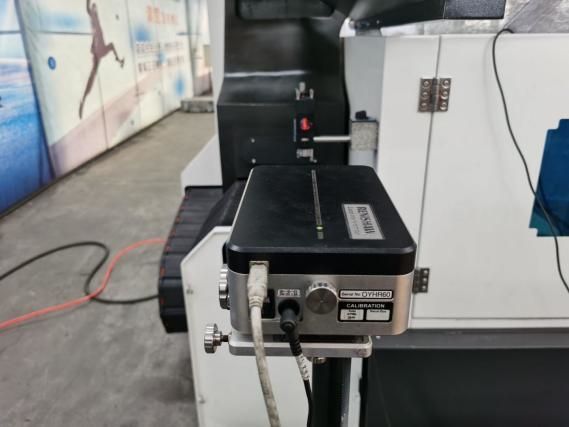
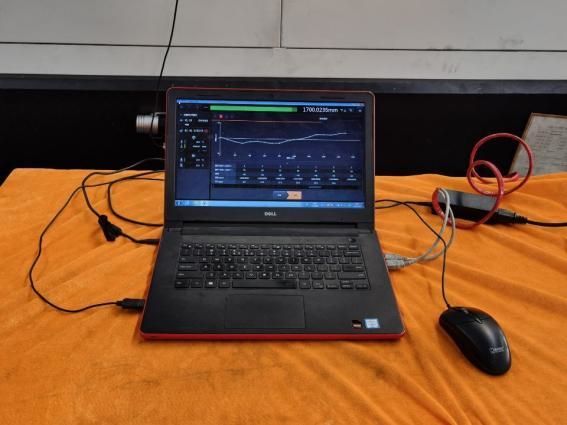
Свака машина компаније Bosman је калибрисана ласерским интерферометром компаније RENISHAW у Уједињеном Краљевству како би се прецизно испитала и компензовала грешка корака, зазор, тачност позиционирања, тачност понављања позиционирања итд., како би се осигурала динамичка, статичка стабилност и тачност обраде машине. Инспекција помоћу Ballbar-а Свака машина користи ballbar британске компаније RENISHAW за калибрацију тачности стварног круга и геометријске тачности машине, и истовремено спроводи експерименте кружног сечења како би се осигурала тачност 3D обраде и кружна тачност машине.
6Окружење коришћења машине:
6.1. Захтеви за окружење у којем се користи опрема
Одржавање константног нивоа температуре околине је суштински фактор за прецизну обраду.
(1) Доступни захтеви за температуру околине су од -10°C до 35°C, када је температура околине 20°C, влажност ваздуха треба да буде од 40% до 75%.
(2) Да би се статичка тачност машине одржала у наведеном опсегу, оптимална температура околине треба да буде од 15°C до 25°C, а температурна разлика не сме прећи ±2°C/24h.
6.2. Напон напајања: 3 фазе, 380V, у опсегу од ±10% флуктуације напона, фреквенција напајања: 50HZ.
6.3. Ако је напон у подручју коришћења нестабилан, Машина треба да буде опремљена стабилизованим напајањем како би се обезбедио нормалан рад Машине.
6.4. Машина треба да има поуздано уземљење: жица за уземљење је бакарна жица, пречник жице не сме бити мањи од 10 мм², а отпор уземљења треба да буде мањи од 4 ома.
6.5. Да би се осигурале нормалне радне перформансе опреме, ако компримовани ваздух извора ваздуха не може да задовољи захтеве извора ваздуха, пре усисавања ваздуха машине треба додати сет уређаја за пречишћавање извора ваздуха (одвлаживање, одмашћивање, филтрирање).
6.6. Држите опрему даље од директне сунчеве светлости, вибрација и извора топлоте, генератора високе фреквенције, електричних апарата за заваривање итд., како бисте избегли квар у производњи машине или губитак тачности машине.
7Технички параметри:
| Модел | 5020-5Z | |
| Максимална величина обраде радног предмета | Дужина × ширина × висина (мм) | 5000×2000×2500 |
| Максимално померање портала | Ширина (мм) | 2300 |
| величина радног стола | Дужина x Ширина (мм) | 5000*2000 |
| Путовање за столом | Радни сто се помера напред-назад (мм) | 5000 |
| Двоструко подизање и спуштање рампа | Ход рампа горе и доле (мм) | 2500 |
| Хоризонтална глава за бушење типа окидача, погонска глава једна два | Количина (2) | 2 |
| Хоризонтална глава за бушење типа окидача, погонска глава једна два | Конус вретена | БТ50 |
| Брзина вретена (о/мин) | 30~5000 | |
| Снага серво мотора вретена (kw) | 37*2 | |
| Растојање између центара носних крајева два вретена (мм) | 1500-2500 мм | |
| Леви и десни ход једног цилиндра (мм) | 500 | |
| Леви и десни ход двоструког цилиндра (мм) | 1000 | |
| Двосмерна тачност позиционирања | 300 мм * 300 мм | ±0,025 |
| Двосмерна тачност понављања позиционирања | 300 мм * 300 мм | ±0,02 |
| Бруто тежина (т) | (око) 55 | Бруто тежина (т) |
Категорије производа
-

ЦНЦ обрадни центар високе крутости серије ВЦ са...
-

Линеарни водич са хоризонталним покретним стубом серије HP...
-

Линеарни водич са хоризонталним покретним стубом серије HT...
-

ВС серија Четворотрачна ЦНЦ обрадна машина за тешке услове рада...
-

CNC обрадни центар серије V са високом крутошћу
-

ЦНЦ обрадни центар са двоструком колоном серије X
-

Хоризонтални 5-осни ЦНЦ обрадни центар ТКГ1600
-

ЦНЦ вертикални струг и глодање композитних центара...
-

ЦНЦ обрадни центар велике брзине ГМ серије
-

ЦНЦ глодалица велике брзине ГТ серије
-

Двоструки вретенасти ЦНЦ струг SK32
-

ЦНЦ вертикални обрадни центар РФТВ510 за точкове...